Отливки и поковкиСтальное литьё
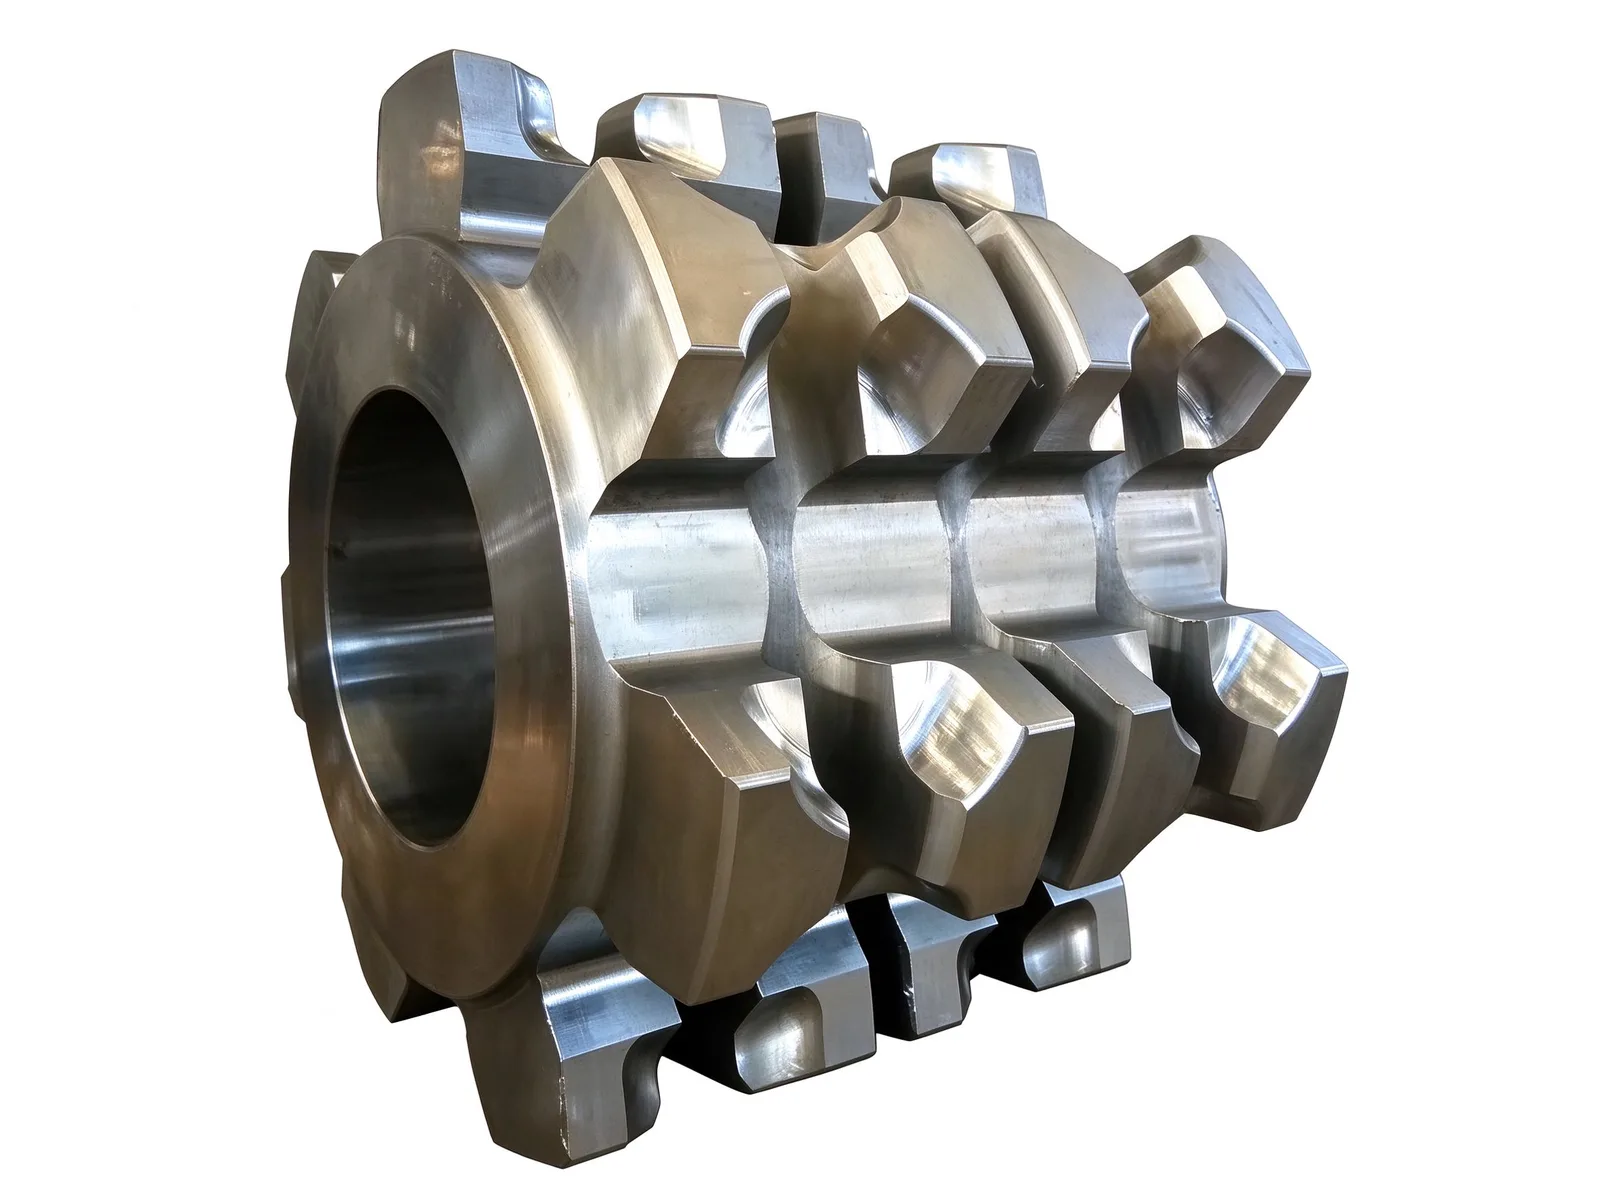
Цельная литая зубчатая обечайка валка дробилки
Цельная литая зубчатая обечайка валка для зубчатых валковых дробилок. Шахматные клиновидные зубья захватывают и раскалывают крупный материал; отверстие обработано под натяг или шпонку.
Применяется в
Цельная литая зубчатая конструкция
Обечайка отливается как единая отливка, поэтому зубья и корпус образуют одну непрерывную структуру без сварных соединений. По наружному диаметру расположено несколько шахматных рядов клиновидных зубьев; каждый зуб имеет узкую переднюю кромку, которая врезается в подаваемый материал, и расширяющееся тело, которое его раскалывает.
Поскольку нет сварного шва или сборных зубьев, деталь воспринимает прямой удар крупных кусков без отрыва зубьев или образования трещин у основания зуба, которое обычно является местом разрушения сборных валков.
Износостойкость и термическая обработка
Обечайка отливается из высокомарганцевой стали, высокохромистого чугуна или многолегированной износостойкой литой стали, затем подвергается нормализации, отпуску и закалке в воде. Термическая обработка обеспечивает баланс между ударной вязкостью сердцевины и твердостью рабочей поверхности.
Под ударной нагрузкой рабочая поверхность наклёпывается в процессе эксплуатации, поэтому твердость поверхности растет с увеличением наработки. Это обеспечивает более длительный срок службы, чем у деталей из обычной углеродистой стали в тех же условиях.
Посадка отверстия и замена
Центральное отверстие обрабатывается как посадочная поверхность и устанавливается на главный вал дробилки с помощью посадки с натягом или шпоночного соединения, поэтому передача крутящего момента и соосность при работе остаются надежными. Шахматные ряды зубьев распределяют износ по всей поверхности и выравнивают нагрузку на слой материала.
Обечайка является заменяемой быстроизнашивающейся деталью: при износе зубьев заменяется вся обечайка, что защищает главный вал и снижает долгосрочные затраты на техническое обслуживание.
Возможности литья и механической обработки
Отливки производятся и обрабатываются на собственном производстве для заготовок размером до 8 000 × 4 000 мм и массой единичной детали до 20 т. Снятие напряжений выполняется на собственном производстве, а размерный контроль, контроль формы и контроль методом УЗК/МПК проводятся в соответствии с требованиями чертежа.
Профиль зубьев, количество рядов, диаметр и посадка отверстия, а также способ монтажа выполняются по чертежу заказчика или по модели дробилки. Типичный срок изготовления — 8–12 недель.
Характеристики
- Варианты материалов
- Высокомарганцевая сталь, высокохромистый чугун, многолегированная износостойкая литая сталь
- Термическая обработка
- Нормализация, отпуск, закалка в воде
- Конструкция
- Цельная литая, без сварных соединений
- Расположение зубьев
- Несколько шахматных рядов клиновидных зубьев
- Крепление на валу
- Обработанное отверстие, посадка с натягом или шпоночное соединение
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Единичная деталь по согласованному чертежу обычно занимает 8–12 недель; точный срок зависит от материала, размеров, количества и объёма контроля и фиксируется в предложении. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь