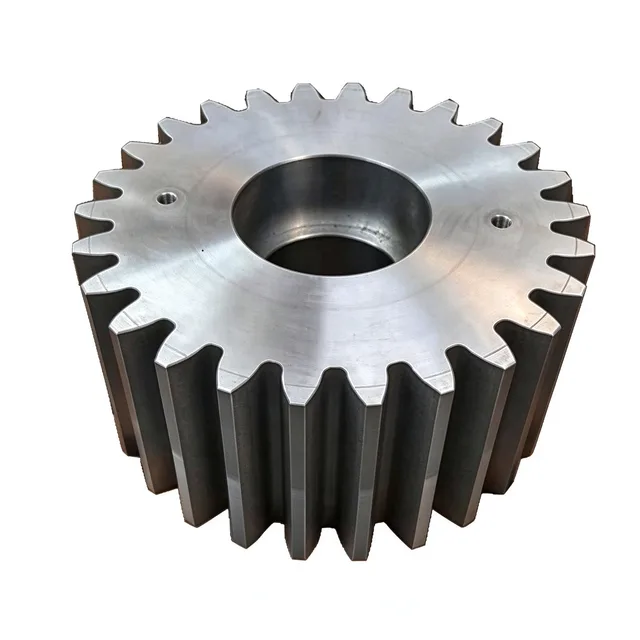
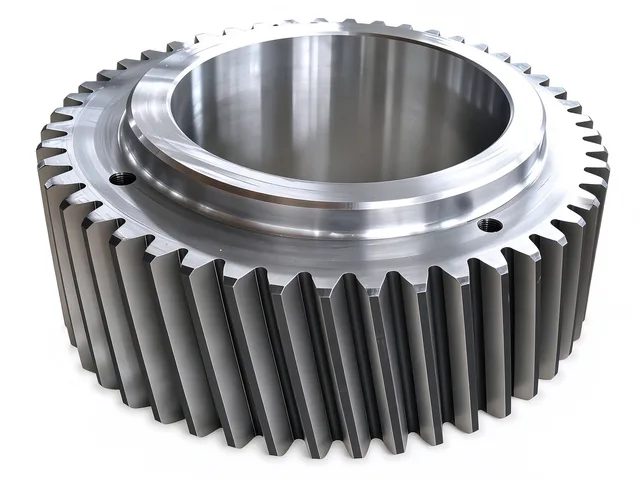
Зубчатые колёса и шестерниПрямозубые колёса
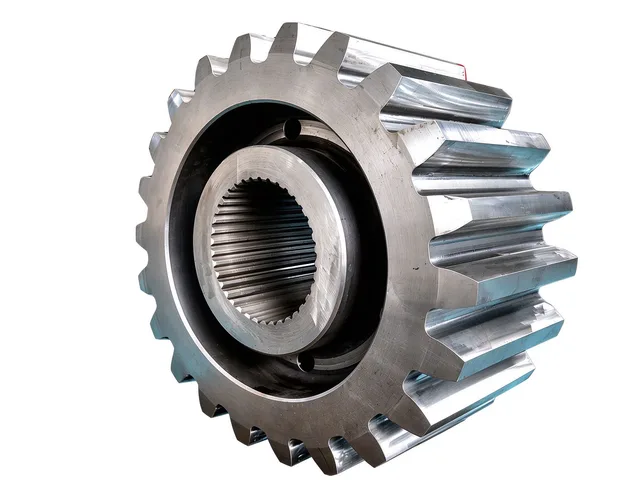
Шевронная шестерня с внутренним шлицевым соединением
Цельный шевронный зубчатый венец с высокоточным внутренним шлицевым отверстием для тяжёлых редукторов и коробок передач, где требуются высокий крутящий момент и плавная тихая работа.
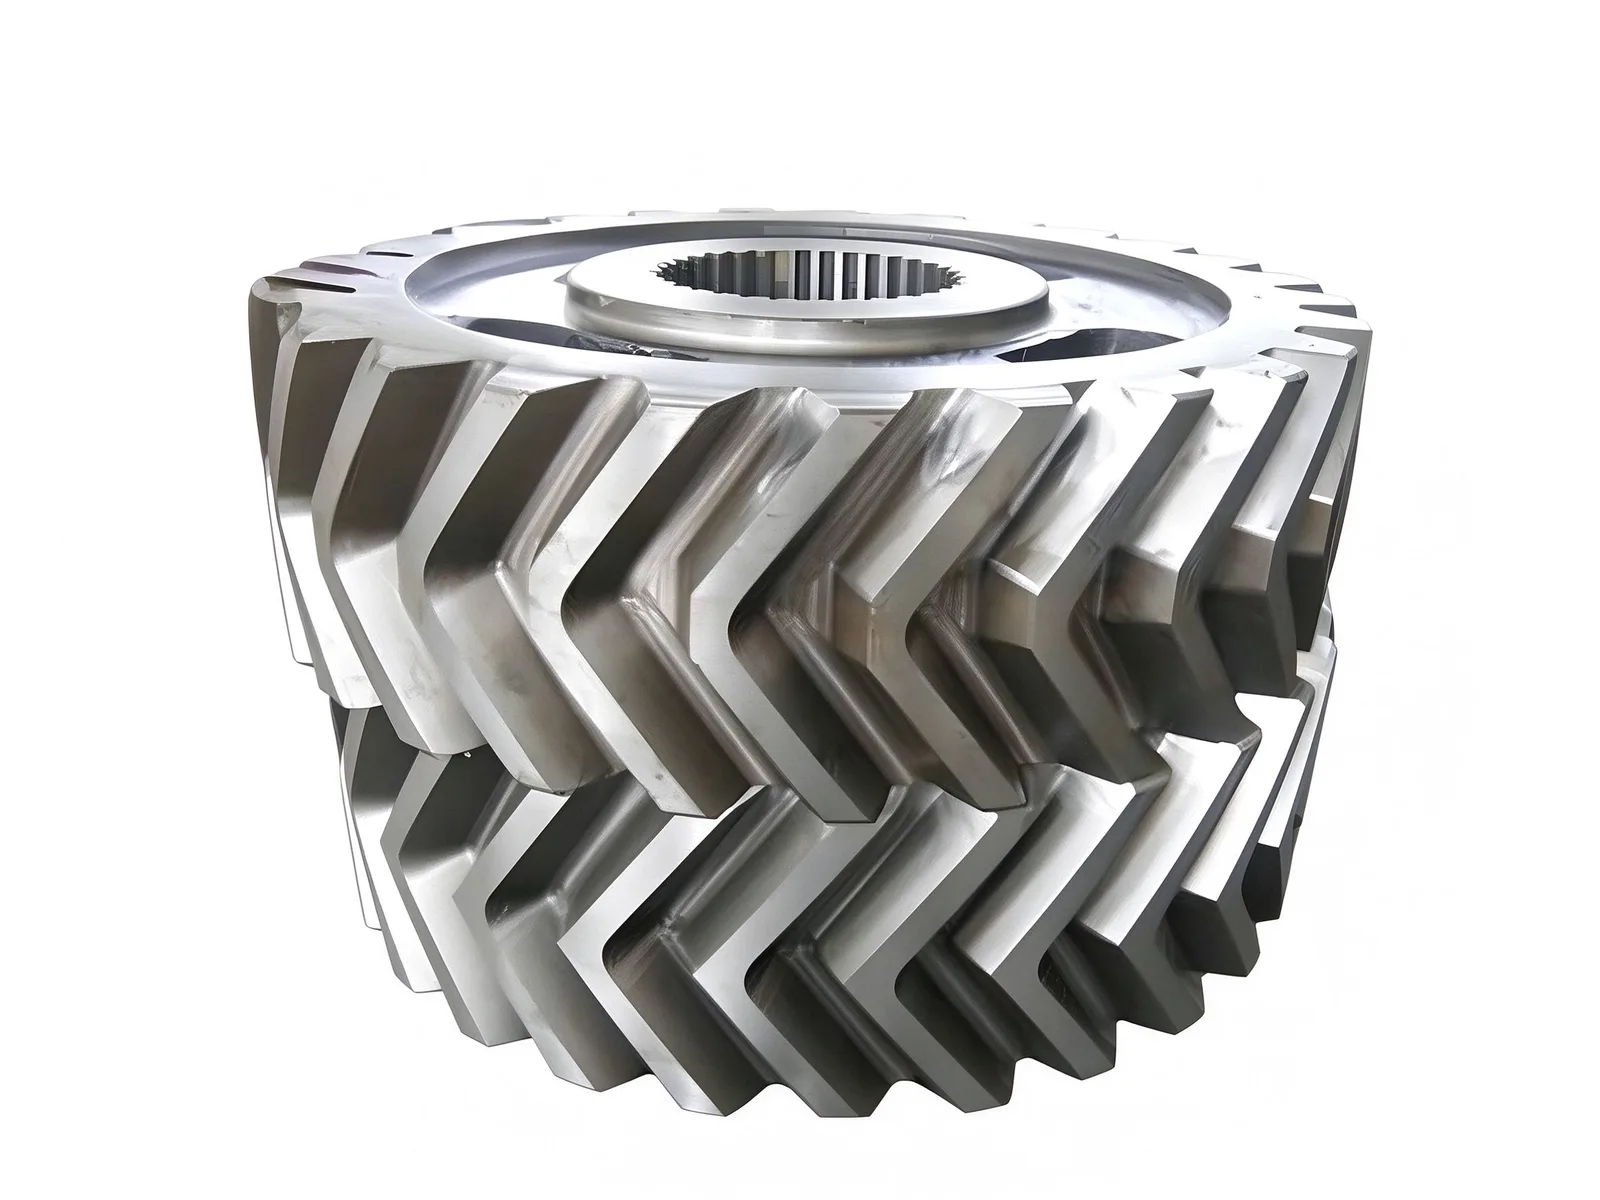
Двойная шевронная форма зубьев
Шестерня имеет два комплекта косых зубьев противоположного направления, которые сходятся в шевронный рисунок. Это сохраняет высокий коэффициент перекрытия, плавность работы и низкий шум косозубой передачи, а противоположные направления компенсируют осевое усилие, которое одинарная косозубая шестерня передаёт на подшипники, поэтому конструкция подходит для высокоскоростных приводов с высоким крутящим моментом и ударных нагрузок.
Зубья нарезаются, а затем шлифуются, что обеспечивает закалённую поверхность зубьев с точностью профиля и чистотой поверхности, необходимыми для длительной работы при знакопеременных и ударных нагрузках.
Ступица с внутренними шлицами
В отверстии выполнены эвольвентные внутренние шлицы, которые сопрягаются с валом с наружными шлицами для фиксации в окружном направлении и передачи крутящего момента. По сравнению с призматической шпонкой шлицевое соединение обеспечивает лучшее центрирование, распределяет нагрузку по большему числу зубьев и передаёт более высокий крутящий момент, при этом допуская ограниченную осевую регулировку при сборке.
Утолщённый усиленный участок ступицы обеспечивает жёсткость тела, поэтому шестерня сохраняет форму при передаче больших нагрузок.
Механическая обработка и термообработка
Корпуса шестерён можно изготавливать из литых, кованых или раскатанных кольцевых заготовок. На нашей зубообрабатывающей линии максимальный наружный диаметр составляет Ø10 000 mm, а максимальный модуль — M60; доступны прямозубые, косозубые, шевронные и внутренние зубья.
Термообработка включает закалку и отпуск, а также высокочастотную закалку поверхности зубьев с максимальным диаметром закалки Ø10 000 mm. Закалённые детали доводятся прецизионным зубофрезерованием и шлифованием, чтобы уравновесить вязкость сердцевины и твёрдость поверхности зубьев.
Контроль и поставка
Контроль шага зубьев, биения и твёрдости, а также ультразвуковой контроль выполняются на предприятии; отчёты выдаются вместе с партией. Размеры и геометрия соответствуют чертежу или требованиям сопрягаемого редуктора.
Обычный срок изготовления — в пределах 90 дней. Число зубьев, модуль, угол наклона зубьев, степень точности, твёрдость поверхности зубьев и размеры шлицевого соединения подтверждаются по чертежу или измерением перед производством.
Характеристики
- Типичные материалы
- Легированная конструкционная сталь 42CrMo / 20CrMnTi
- Термообработка
- Закалка и отпуск или цементация
- Поверхность зубьев
- Закалённая и шлифованная
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь