Зубчатые колёса и шестерниПрямозубые колёса
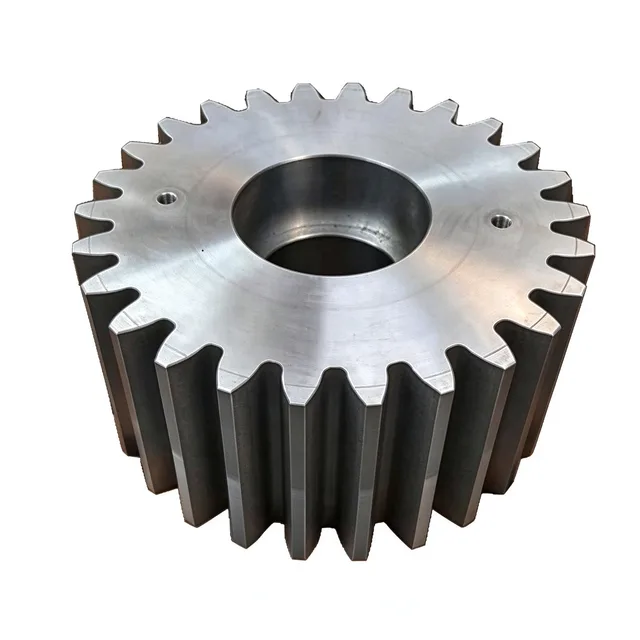
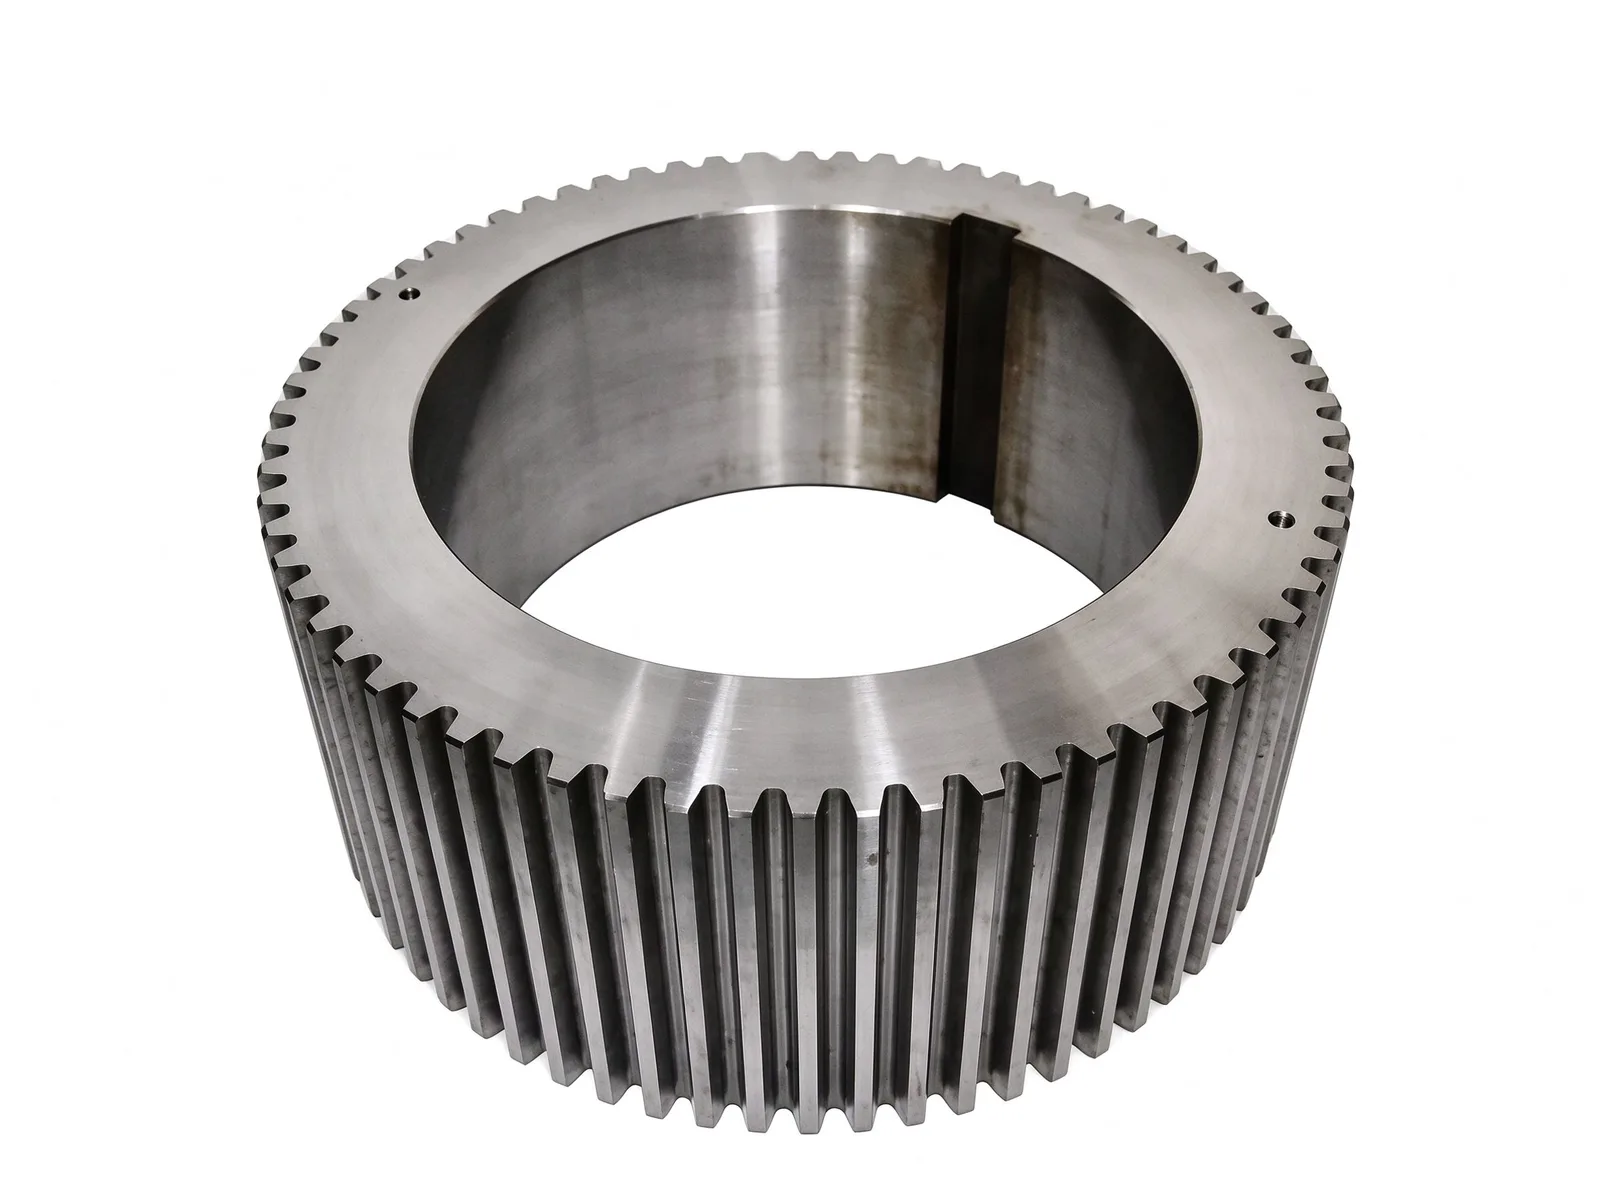
Тяжёлое крупномодульное прямозубое колесо со шпоночным отверстием
Тяжёлое прямозубое колесо с крупным модулем, широким венцом, шпоночным отверстием и торцевыми отверстиями для смазки и демонтажа. Для низкоскоростных промышленных приводов с высоким крутящим моментом.
Крупномодульная прямозубая конструкция
Эта деталь представляет собой крупномодульное прямозубое колесо с широким венцом. Большая площадь контакта зубьев выдерживает высокий крутящий момент и ударные нагрузки, а прямые зубья не создают осевого усилия, что снижает осевые нагрузки на подшипники и упрощает сборку и обслуживание.
Зубообработка охватывает наружные диаметры до Ø10 000 mm и модули до M60 при прямозубом, косозубом, шевронном и внутреннем зубчатом профиле. Зубья нарезаются с высокой точностью и подвергаются закалке для повышения износостойкости.
Шпоночное отверстие и торцевые отверстия
Центральное отверстие выполнено с точной посадкой и шпоночным пазом; оно центрирует колесо на валу и передаёт крутящий момент через шпонку. Небольшие отверстия на торце служат портами для смазки и демонтажа: они позволяют смазке достигать посадки отверстия на вал и могут использоваться с отжимными винтами для облегчения снятия колеса с вала.
Диаметр отверстия, ширина и глубина шпоночного паза, расположение отверстий и класс посадки обрабатываются по чертежу. Поскольку эти параметры зависят от проекта, они подтверждаются при согласовании заказа, а не определяются по фотографии.
Материалы, термическая обработка и контроль
Типичные заготовки изготавливаются из кованой конструкционной легированной стали 42CrMo или 35CrMo. Процесс включает предварительную закалку и отпуск, точную зубообработку и индукционную закалку поверхности зубьев, что обеспечивает баланс между вязкостью сердцевины и твёрдостью поверхности для переменных и ударных нагрузок.
Индукционная закалка доступна для изделий диаметром до Ø10 000 mm. Контроль на предприятии включает проверку шага, биения, твёрдости и ультразвуковой контроль; размеры и форму проверяют по чертежу. Типичный срок изготовления для этого типа колёс — в пределах 90 дней.
Применение в тяжёлой промышленности и варианты исполнения
Эти колёса обычно применяются в тяжёлых промышленных редукторах, шахтных подъёмных машинах, главных приводах металлургических станов, крупных дробилках и подъёмно-транспортной технике, где они служат ведомым колесом для снижения скорости и увеличения крутящего момента.
Индивидуальное исполнение охватывает наружный диаметр, ширину венца, отверстие и шпоночный паз, профиль зубьев, материал и термическую обработку. Заготовки могут поставляться в виде отливок, поковок или катаных колец; другие распространённые материалы для колёс включают 45# и ZG270-500. Для расчёта стоимости предоставьте чертёж или требуемый модуль, число зубьев, угол давления, степень точности и твёрдость.
Характеристики
- Типичные материалы
- 42CrMo, 35CrMo
- Тип заготовки
- Кованая легированная сталь
- Термическая обработка
- Закалка и отпуск; индукционная закалка поверхности зубьев
- Профиль зубьев
- Прямозубый, крупный модуль и ширина венца
- Посадочное отверстие
- Точное отверстие со шпоночным пазом
- Торцевые отверстия
- Отверстия для смазки и демонтажа
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь