Зубчатые колёса и шестерниВалы-шестерни
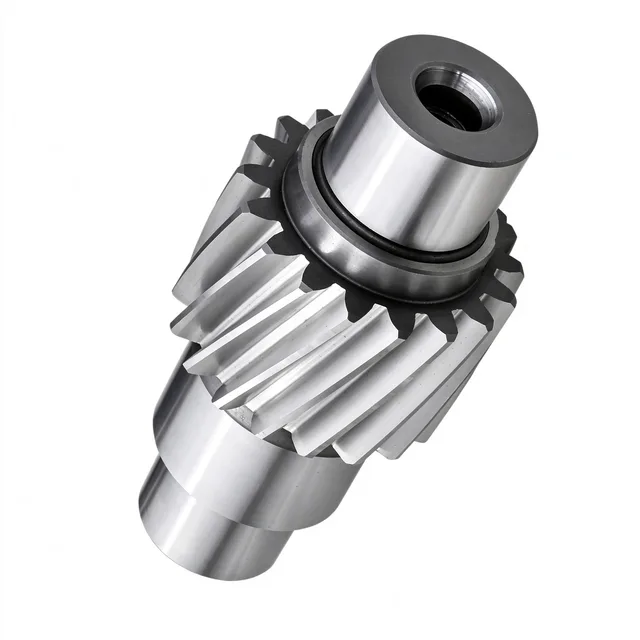
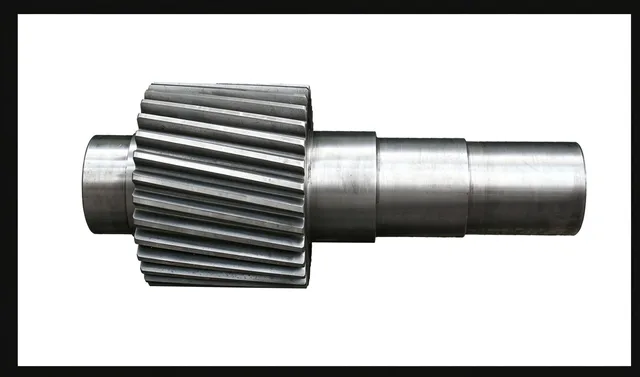
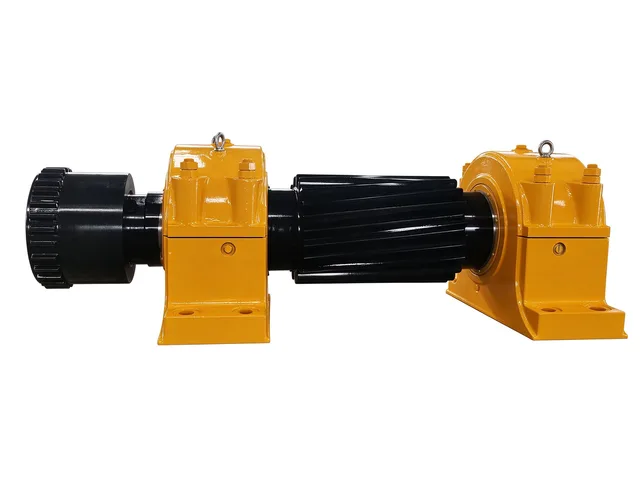
Цельный косозубый вал-шестерня для тяжёлых редукторов
Цельный вал-шестерня с косозубым венцом передаёт высокий крутящий момент в тяжёлых редукторах; зубья закалены и точно отшлифованы, шейки под подшипники ступенчатые.
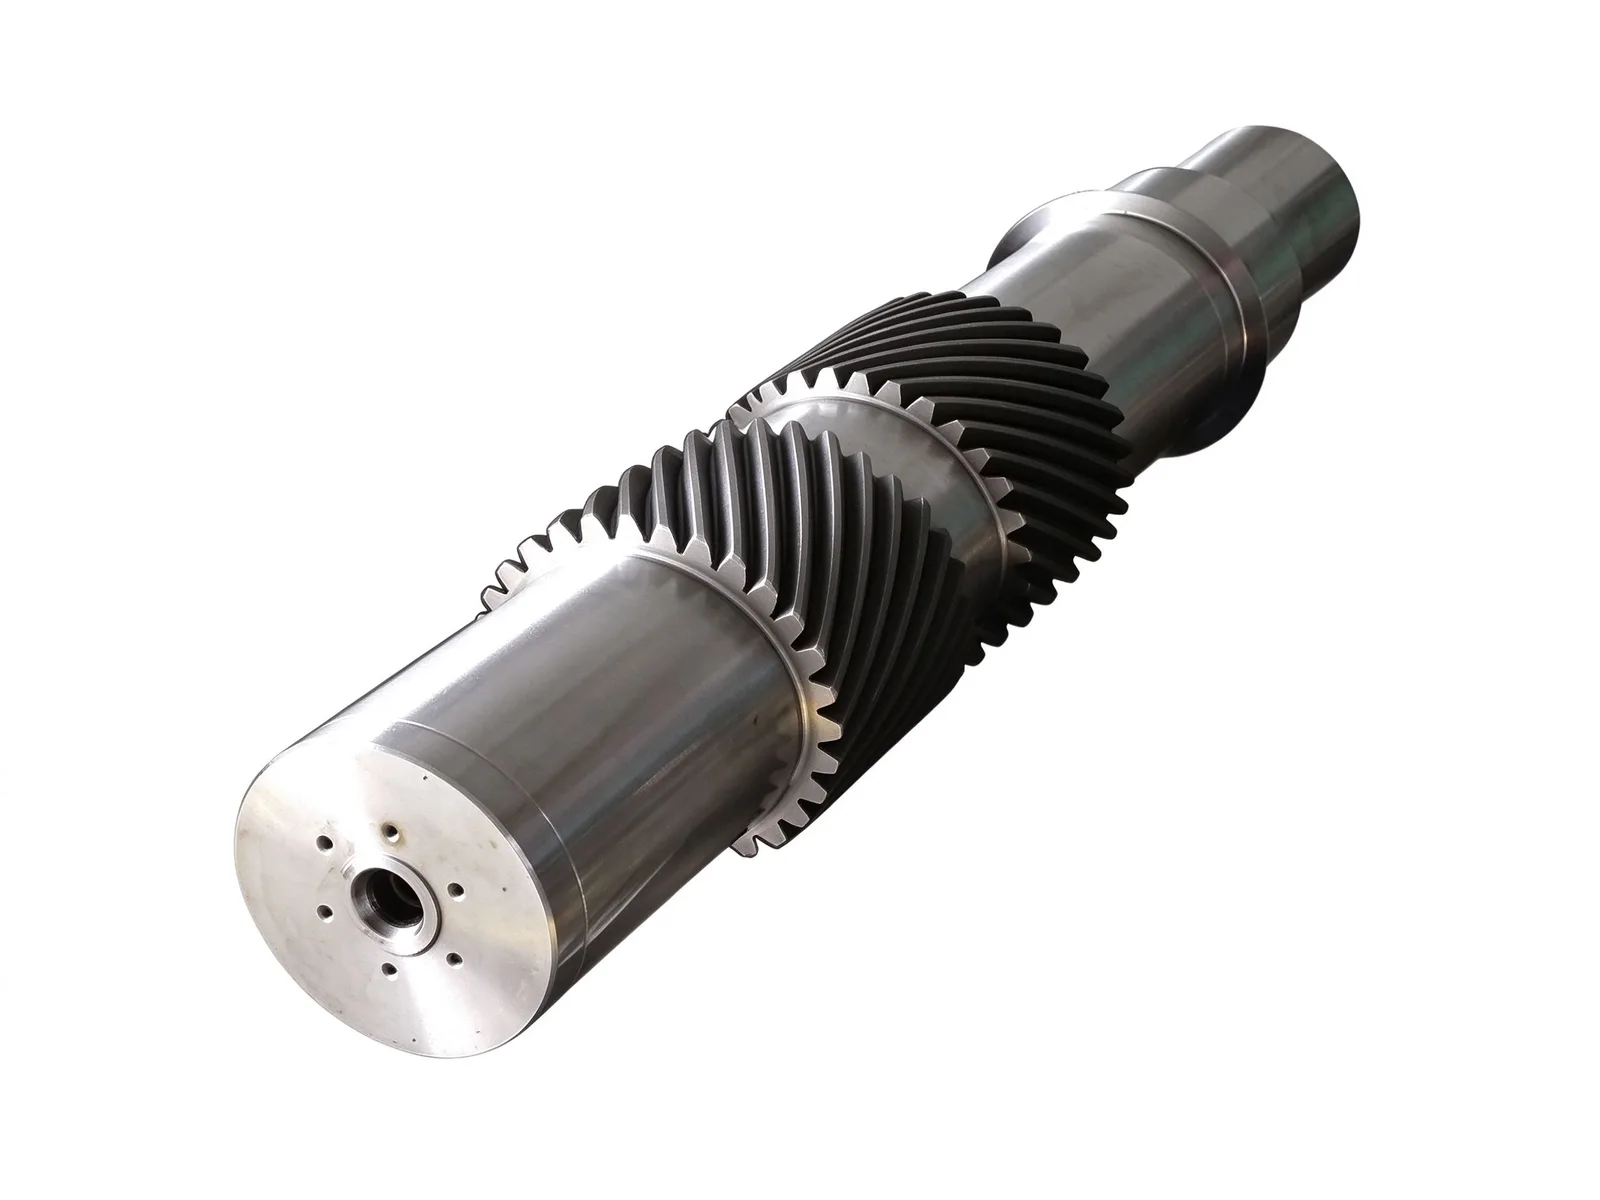
Цельный зубчатый венец и тело вала
Зубья и тело вала изготавливаются ковкой и механической обработкой как одна деталь, поэтому посадка «колесо — вал» отсутствует. По сравнению со сборными конструкциями это повышает крутильную жёсткость, соосность и стойкость к ударным нагрузкам.
Косозубая форма обеспечивает высокий коэффициент перекрытия, плавную и малошумную работу и высокую несущую способность при средних и высоких частотах вращения с большим крутящим моментом. Боковые поверхности зубьев закалены и точно отшлифованы.
Материалы, термическая обработка и шлифование зубьев
Обычно применяются поковки из легированных сталей 42CrMo и 20CrMnTi. Заготовки могут подвергаться улучшению (закалке и отпуску) либо цементации с закалкой — в зависимости от требуемой вязкости сердцевины и твёрдости поверхности зубьев.
Зубофрезерование и шлифование выполняются для наружных диаметров до Ø8,000 мм и модулей до M60, включая прямые, косые, шевронные и внутренние зубья. Высокочастотная закалка поверхности зубьев доступна до Ø8,000 мм.
Шейки под подшипники и элементы торцов
Оба конца имеют многоступенчатые шейки и установочные буртики, на которых базируются подшипники, распорные втулки и стопорные элементы и которые задают осевое положение. Тело вала большого диаметра повышает сопротивление кручению и деформации при высоком крутящем моменте и знакопеременных ударных нагрузках.
На торце вала обработано центровое отверстие для базирования при токарной и шлифовальной обработке, а также осевые резьбовые отверстия для осевой фиксации, крепления торцевой крышки или подъёма при сборке.
Контроль качества, применение и изготовление по заказу
Шаг зубьев, биение, твёрдость и ультразвуковой контроль проверяются на собственном производстве. Обычный срок изготовления — 8–12 недель.
Такие валы обычно применяются в тяжёлых редукторах, приводах металлургических станов, шахтных подъёмных машинах, крупных дробилках и подъёмно-транспортной технике. Размеры, посадки шеек, геометрия зубьев, материал и термическая обработка выполняются по чертежам.
Характеристики
- Типичные материалы
- 42CrMo, 20CrMnTi
- Термическая обработка
- Закалка и отпуск; цементация и закалка
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь