Зубчатые колёса и шестерниВалы-шестерни
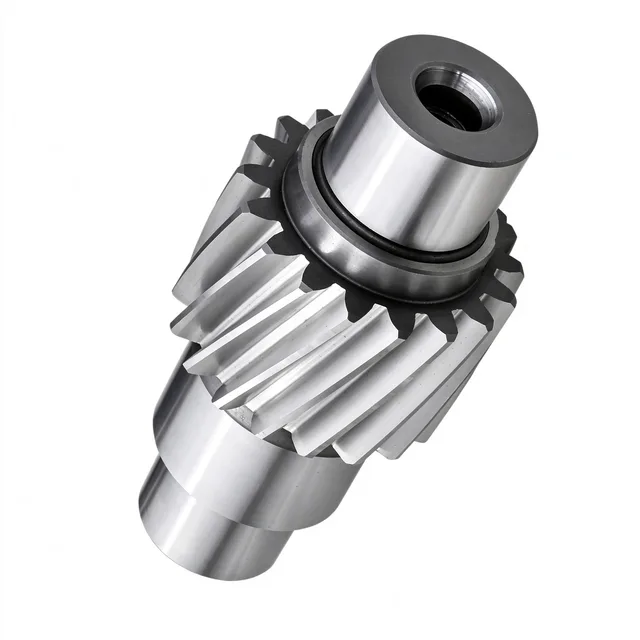
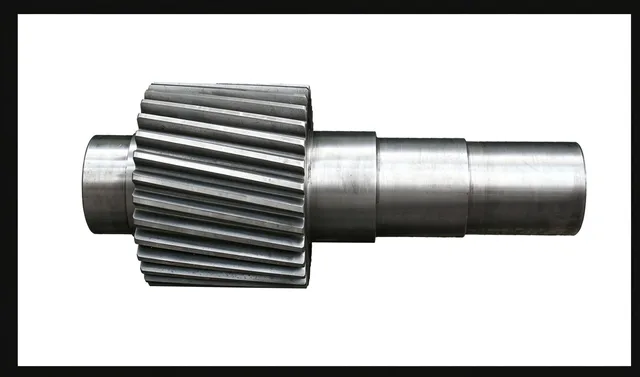
Цельный косозубый зубчатый вал со шлицевым входом
Цельный высокоскоростной входной зубчатый вал с косозубой шестернёй, ступенчатой шейкой подшипника и эвольвентными наружными шлицами для входных ступеней редукторов и промышленных коробок передач.
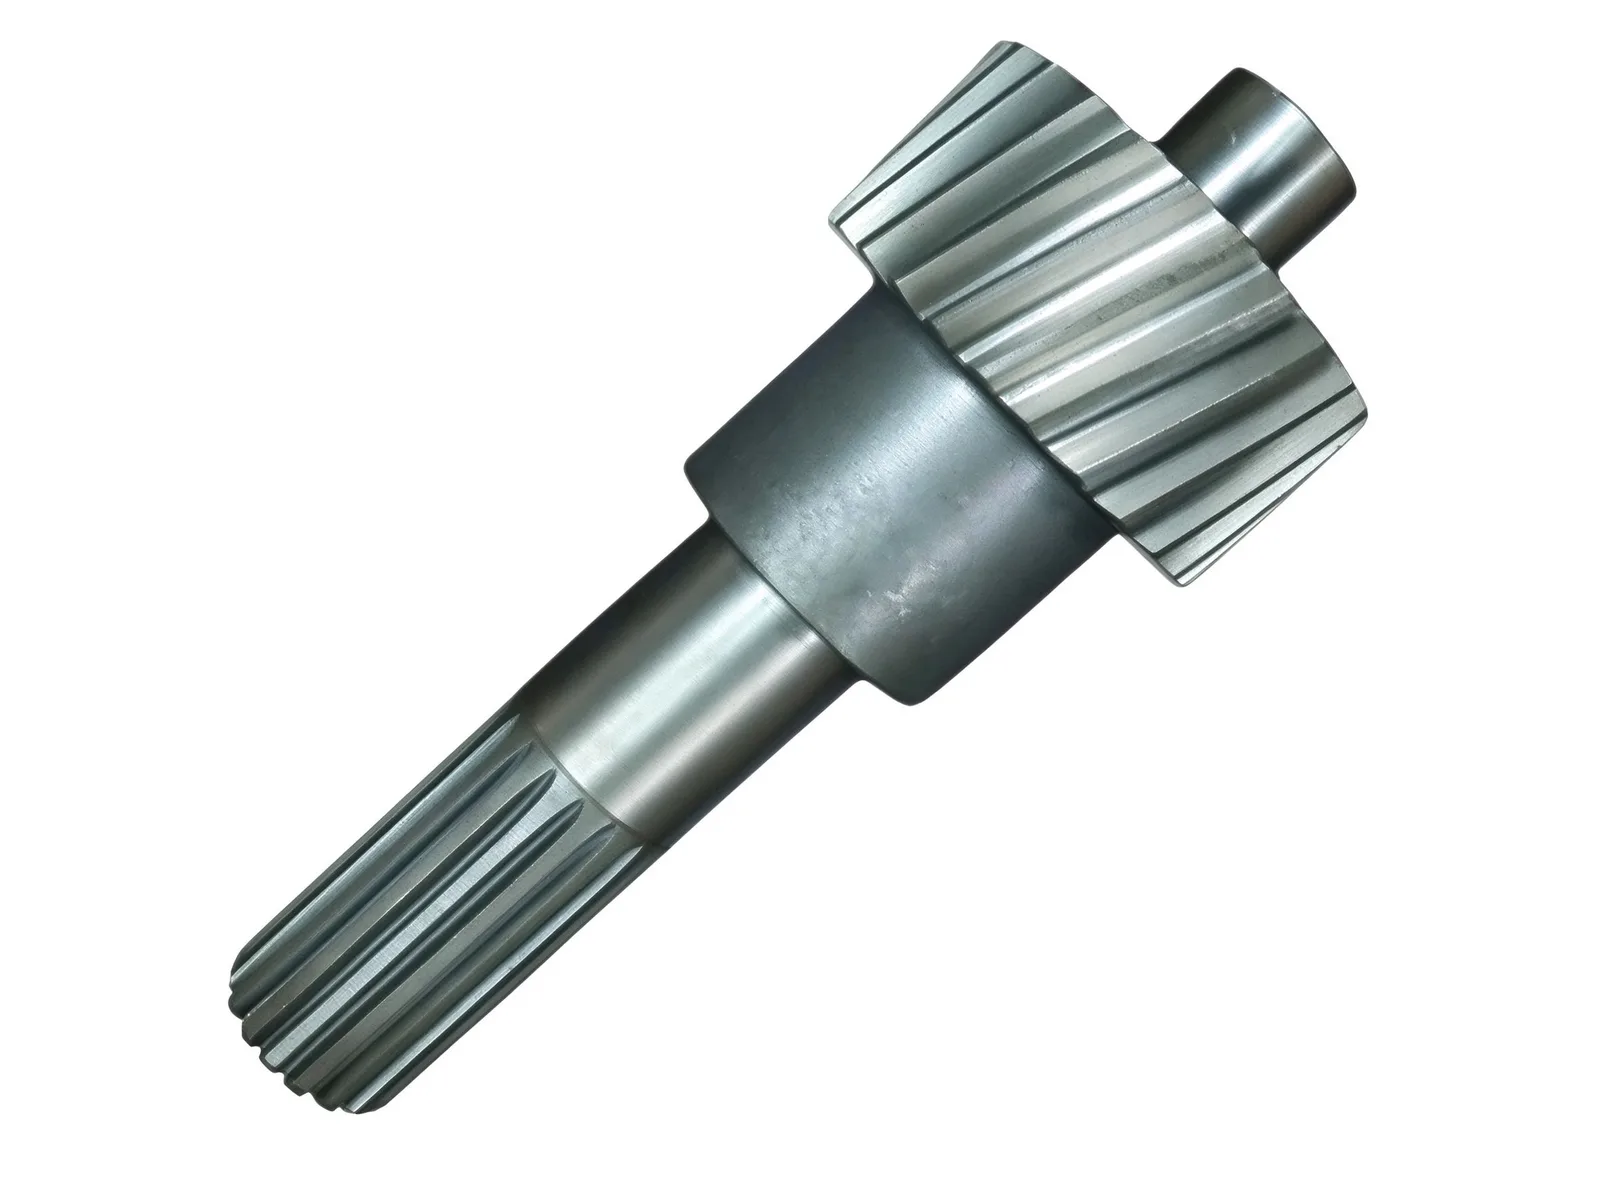
Цельная конструкция шестерни и вала
Зубья косозубой шестерни нарезаны непосредственно на теле вала, поэтому деталь работает без сборного соединения шестерни с валом. Это устраняет посадочный зазор в месте посадки шестерни, сохраняет шестерню и шейки подшипников на одной осевой линии и повышает крутильную жёсткость по сравнению с шестернёй на шпонке или с прессовой посадкой.
Нижний конец имеет эвольвентные наружные шлицы, которые сопрягаются с муфтой или выходной ступицей двигателя, распределяя нагрузку по окружности для более высокой несущей способности по крутящему моменту, чем при простом шпоночном соединении. Ступенчатая увеличенная шейка между двумя концами фиксирует подшипники, распорные втулки и стопорные гайки и воспринимает радиальные и осевые нагрузки, связанные с фиксацией вала.
Возможности механической обработки
Зубья нарезаются и отделываются на собственном производстве для прямозубых, косозубых, шевронных и внутренних зубчатых форм, с максимальным обрабатываемым наружным диаметром Ø8 000 mm и модулями до M60. Элементы вала, включая шпоночные канавки, шлицы, резьбы и отверстия фланца на торце, обрабатываются точением и фрезерованием на одной и той же детали.
Заготовки могут поставляться в виде отливок, поковок или катаных колец, поэтому технологический маршрут подбирается под нагрузочный случай и требуемое направление волокон, а не под одну фиксированную форму заготовки.
Термообработка и контроль качества
Обычно применяются марки 20CrMnTi и 42CrMo. Зубчатые валы подвергаются цементации и закалке либо улучшению с индукционной закалкой боковых поверхностей зубьев, что обеспечивает баланс между вязкостью сердцевины и твёрдостью поверхности для высокоскоростных знакопеременных и ударных нагрузок.
Контроль включает шаг зубьев, биение и твёрдость; по запросу доступен ультразвуковой контроль. Результаты записываются по партиям, чтобы закалённый слой, геометрию зубьев и размеры шеек можно было проследить до конкретной детали.
Применение и индивидуальное изготовление
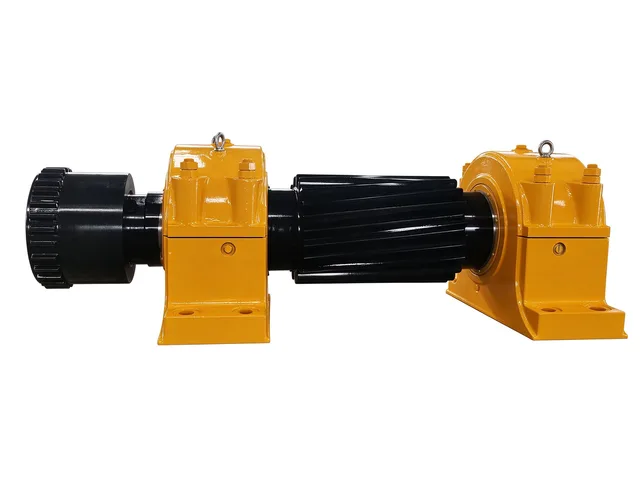
Эти валы обычно применяются в качестве высокоскоростной шестерни косозубых редукторов с закалёнными зубьями и промышленных редукторов, в приводных системах конвейерного оборудования, металлургической и горнодобывающей техники, кранов и транспортных систем, станков и предприятий строительных материалов, где они входят в зацепление с большим косозубым колесом, образуя первую ступень редукции.
Размеры, посадки шеек, профили шлицов, геометрия зубьев и термообработка выполняются по чертежу или образцу. Модификация профиля зубьев, снятие фасок и маркировка могут быть включены, если применение требует снижения шума или определённой ориентации при сборке.
Характеристики
- Типичные материалы
- 20CrMnTi, 42CrMo
- Термообработка
- Цементация и закалка; или улучшение с индукционной закалкой поверхности зубьев
- Тип зубчатой передачи
- Косозубая цилиндрическая шестерня, выполненная заодно с валом
- Входной конец
- Эвольвентные наружные шлицы
- Конструкция
- Цельный зубчатый вал со ступенчатой шейкой подшипника
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь