Корпуса подшипников и мехобработкаКорпуса подшипников
Тяжёлый цельный корпус подшипника прокатного стана
Цельный литой или кованый стальной корпус для тяжёлых радиальных нагрузок на валах прокатных станов, дробилок и мельниц. Прецизионное отверстие под втулку подшипника или сферический роликоподшипник.
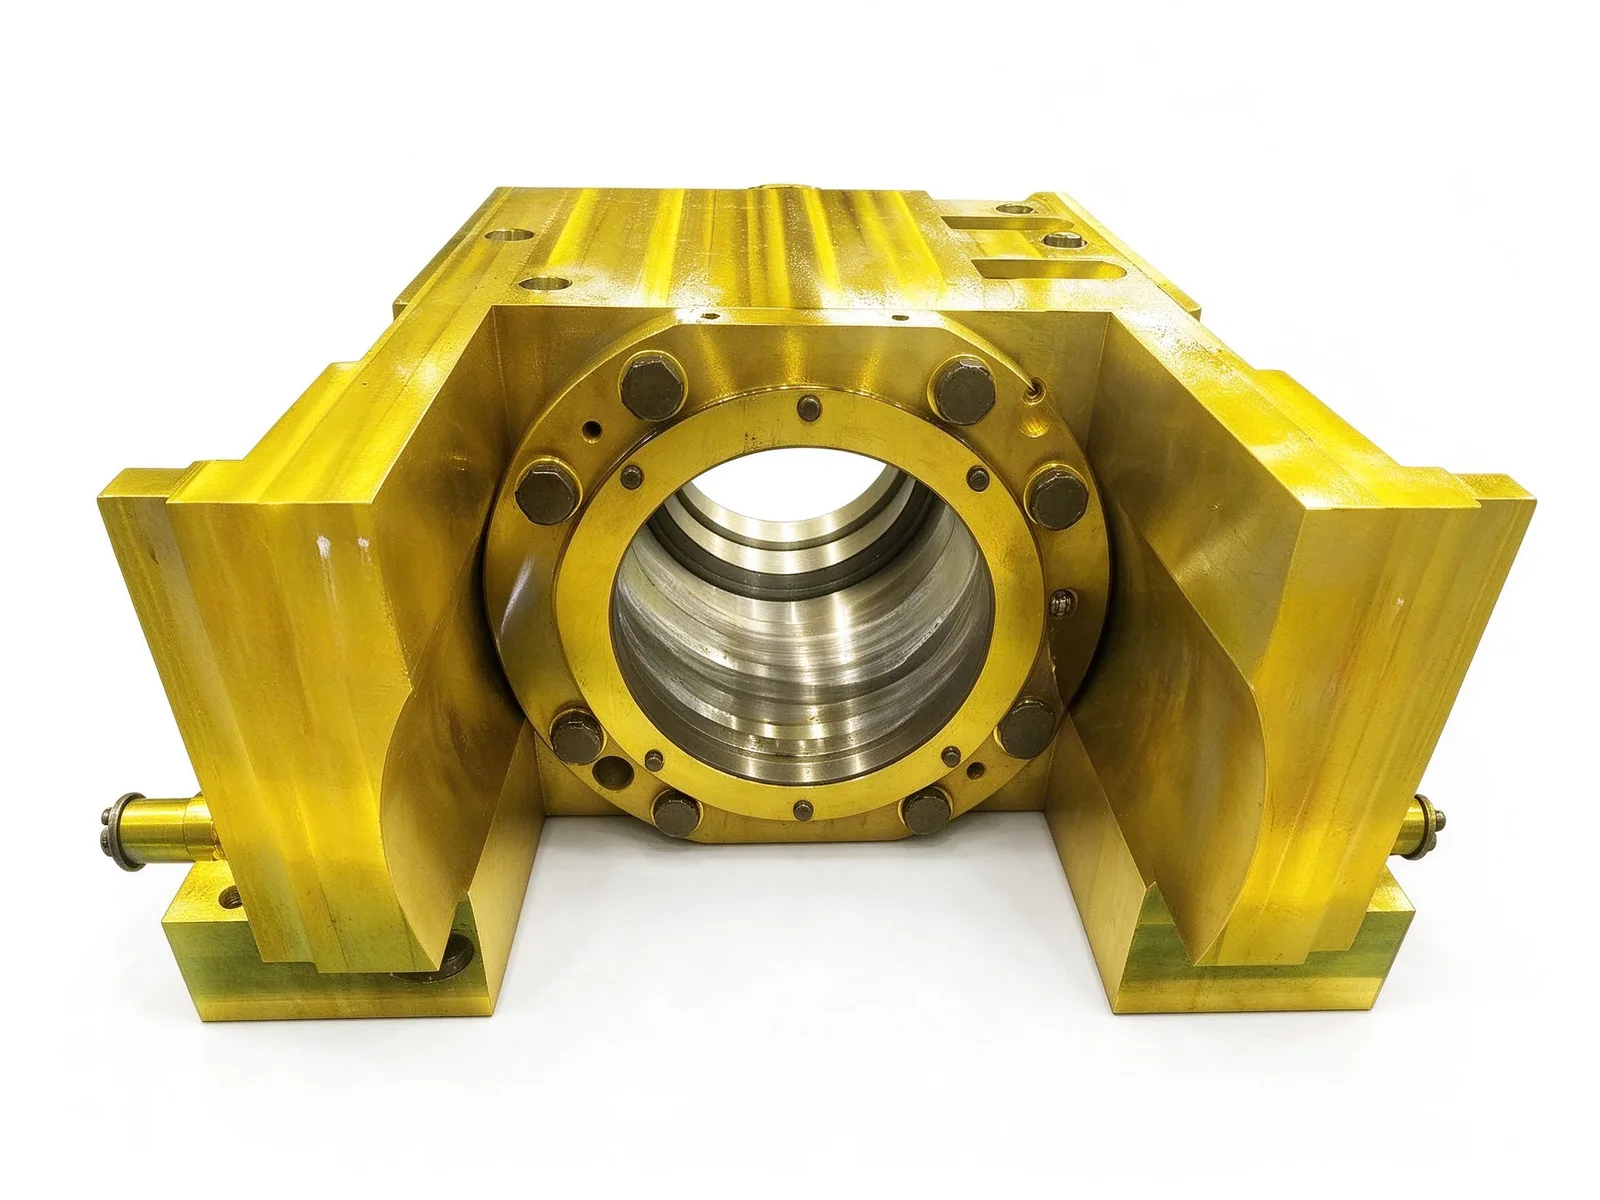
Цельный несущий корпус
Корпус отливается или куётся как единое целое; по наружным стенкам распределены вертикальные рёбра жёсткости. Такое закрытое оребрённое сечение повышает жёсткость при кручении и изгибе, поэтому корпус воспринимает большие радиальные нагрузки и ударные воздействия без деформации стыка, характерной для разъёмного корпуса.
Отверстие обрабатывается как высокоточная посадка под втулку скольжения или тяжёлый сферический роликоподшипник и служит установочной базой для вращающегося вала. Фланцевое кольцо на торце несёт высокопрочные болты, которые прижимают крышку подшипника, фиксируя подшипник в осевом направлении и поджимая уплотнение.
Смазка и монтаж
Цельное основание внизу крепится болтами к станине машины через отверстия для анкерных болтов, сохраняя устойчивость опорной базы под нагрузкой. Штуцеры на боковых стенках служат входом масла: непрерывная подача масла создаёт стабильную плёнку между валом и подшипником, отводит тепло трения и снижает износ при работе.
Условия эксплуатации и типовые применения
Поскольку цельное сечение жёстче разъёмного корпуса, оно подходит для низкоскоростных, тяжелонагруженных и ударных режимов и выдерживает знакопеременные нагрузки в течение длительных межсервисных интервалов. Его обычно применяют для шеек валков прокатных станов, опор главного вала щековых и конусных дробилок, тяжёлых шаровых мельниц, шахтных подъёмных машин и низкоскоростных ступеней крупных редукторов.
Механическая обработка и контроль качества
Расточка, обработка торцов, сверление и обработка отверстий фланца выполняются на оборудовании с ЧПУ; отверстие, монтажное основание и торец обрабатываются за одну установку, чтобы сохранить соосность между посадочным местом подшипника и базой станины.
Перед отгрузкой проверяются размеры, посадка отверстия, плоскостность и расположение болтовых отверстий; по запросу может быть организован неразрушающий контроль. Марка материала, диаметр отверстия, тип подшипника и способ смазки подтверждаются по чертежу или образцу заказчика до начала производства.
Характеристики
- Конструкция
- Цельный литой или кованый стальной корпус с вертикальными рёбрами жёсткости
- Отверстие
- Прецизионное отверстие под втулку скольжения или сферический роликоподшипник
- Крепление торцевой крышки
- Болтовое фланцевое кольцо на торце для осевой фиксации и поджатия уплотнения
- Установка
- Цельное нижнее основание с отверстиями для анкерных болтов
- Смазка
- Боковой штуцер для непрерывной подачи масла
- Режим работы
- Низкая скорость, тяжёлая нагрузка, ударные нагрузки
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь