Зубчатые колёса и шестерниВалы-шестерни
Тяжёлый прямозубый вал-шестерня крупного модуля
Цельный прямозубый вал-шестерня крупного модуля для низкоскоростных тяжелонагруженных приводов, со ступенчатыми опорными шейками, шпоночным пазом и центровыми отверстиями; изготовление по чертежу.
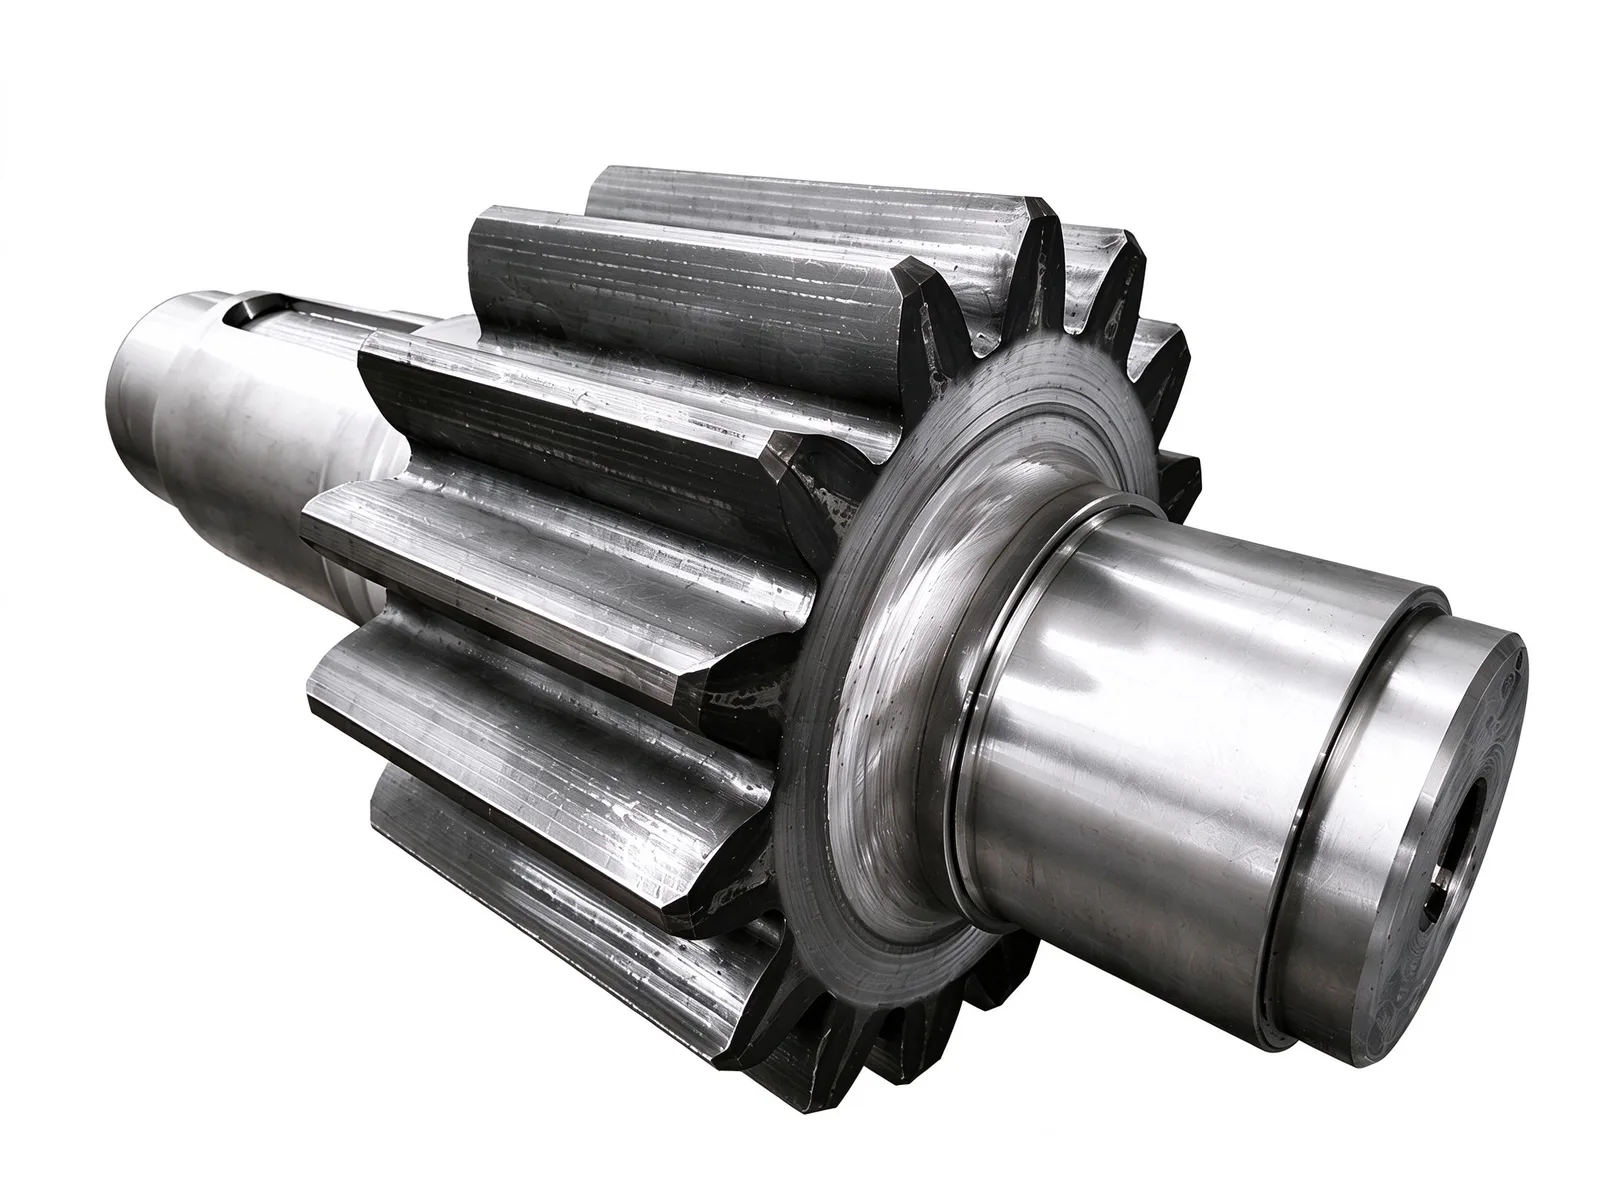
Конструкция цельного прямозубого вала-шестерни
Это цельный прямозубый вал-шестерня крупного модуля. Зубья и тело вала изготовлены из одной заготовки, поэтому между шестернёй и валом нет соединительного стыка. Оба конца представляют собой ступенчатые опорные шейки с упорными буртиками; левый конец вала имеет параллельный шпоночный паз для подвода мощности, а правый — центровое отверстие для настройки при токарной и шлифовальной обработке и для осевой фиксации. Большая ширина зубчатого венца и крупный модуль подходят для передачи крутящего момента на низких скоростях. Окончательные модуль, число зубьев, угол профиля, ширина зубчатого венца, твёрдость и размеры шеек подтверждаются по чертежу или измеренному образцу.
Применение в тяжёлых приводах
Прямые зубья не создают дополнительной осевой силы, что снижает осевые нагрузки на подшипники и упрощает сборку и обслуживание. Вал обычно применяется в качестве входной шестерни в тяжёлых промышленных редукторах, шахтных подъёмниках, щековых и конусных дробилках, металлургических приводах мельниц и крупных подъёмно-транспортных машинах. Он предназначен для работы на низких скоростях при высоком крутящем моменте с ударными нагрузками; точный класс нагрузки зависит от подтверждённых параметров шестерни и ответной шестерни.
Зуборезание и термообработка
Для зубчатых работ данной категории цех может нарезать наружные диаметры до Ø10 000 mm и модули до M60, охватывая прямые, косые, шевронные и внутренние зубья; закалка доступна для диаметра до 10 000 mm. Типичные материалы — 42CrMo и 20CrMnTi, для зубчатых заготовок также доступны 45# и ZG270-500. Термообработка может быть закалкой и отпуском, цементацией и закалкой или индукционной закалкой поверхности зубьев с последующей чистовой обработкой боковых поверхностей зубьев.
Контроль, заготовки и объём изготовления на заказ
Заготовки могут поставляться в виде отливок, поковок или катаных колец, а ультразвуковой контроль выполняется на собственном производстве. Контроль охватывает шаг, биение, твёрдость и, при необходимости, ультразвуковой контроль; могут быть предоставлены отчёты по размерам и геометрии. Варианты на заказ включают профиль зубьев, модуль, ширину зубчатого венца, диаметры шеек, параметры шпоночного паза и центровых отверстий, а также состояние термообработки. Типичный срок изготовления зубчатых деталей — в течение 90 дней; окончательный объём определяется чертежом и количеством в заказе.
Характеристики
- Типичный материал
- 42CrMo / 20CrMnTi
- Термообработка
- Закалка и отпуск или цементация и закалка
- Тип зубьев
- Прямозубый
- Конструкция
- Цельная шестерня и вал
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь