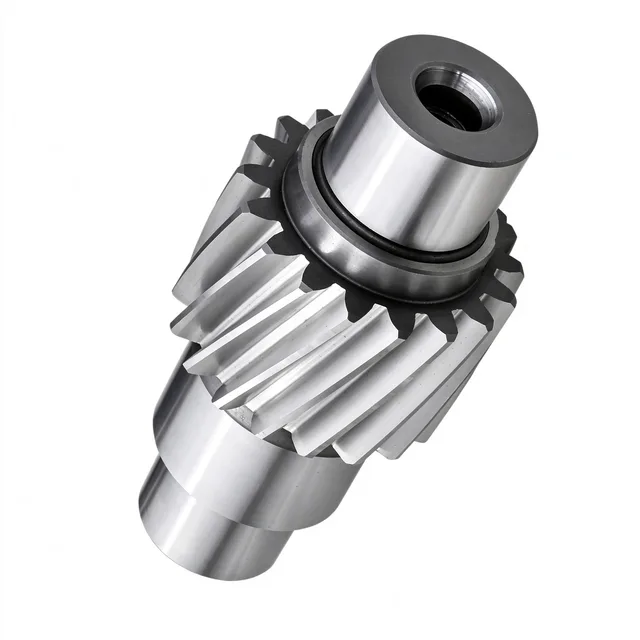
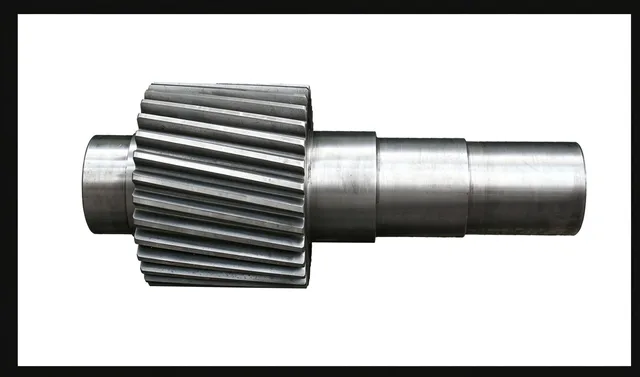
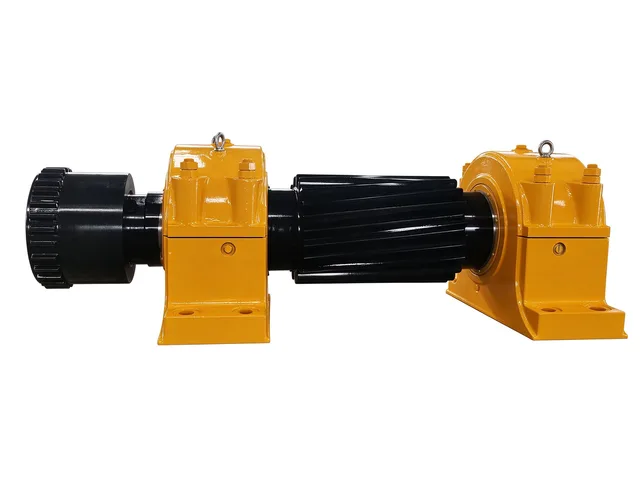
Зубчатые колёса и шестерниВалы-шестерни
Цельный прямозубый вал-шестерня со шлицевым входом
Цельный прямозубый вал-шестерня объединяет шестерню, ступенчатые шейки под подшипники и входной шлиц эвольвентного профиля; обычно изготавливается из 42CrMo или 20CrMnTi для тяжёлых приводов.
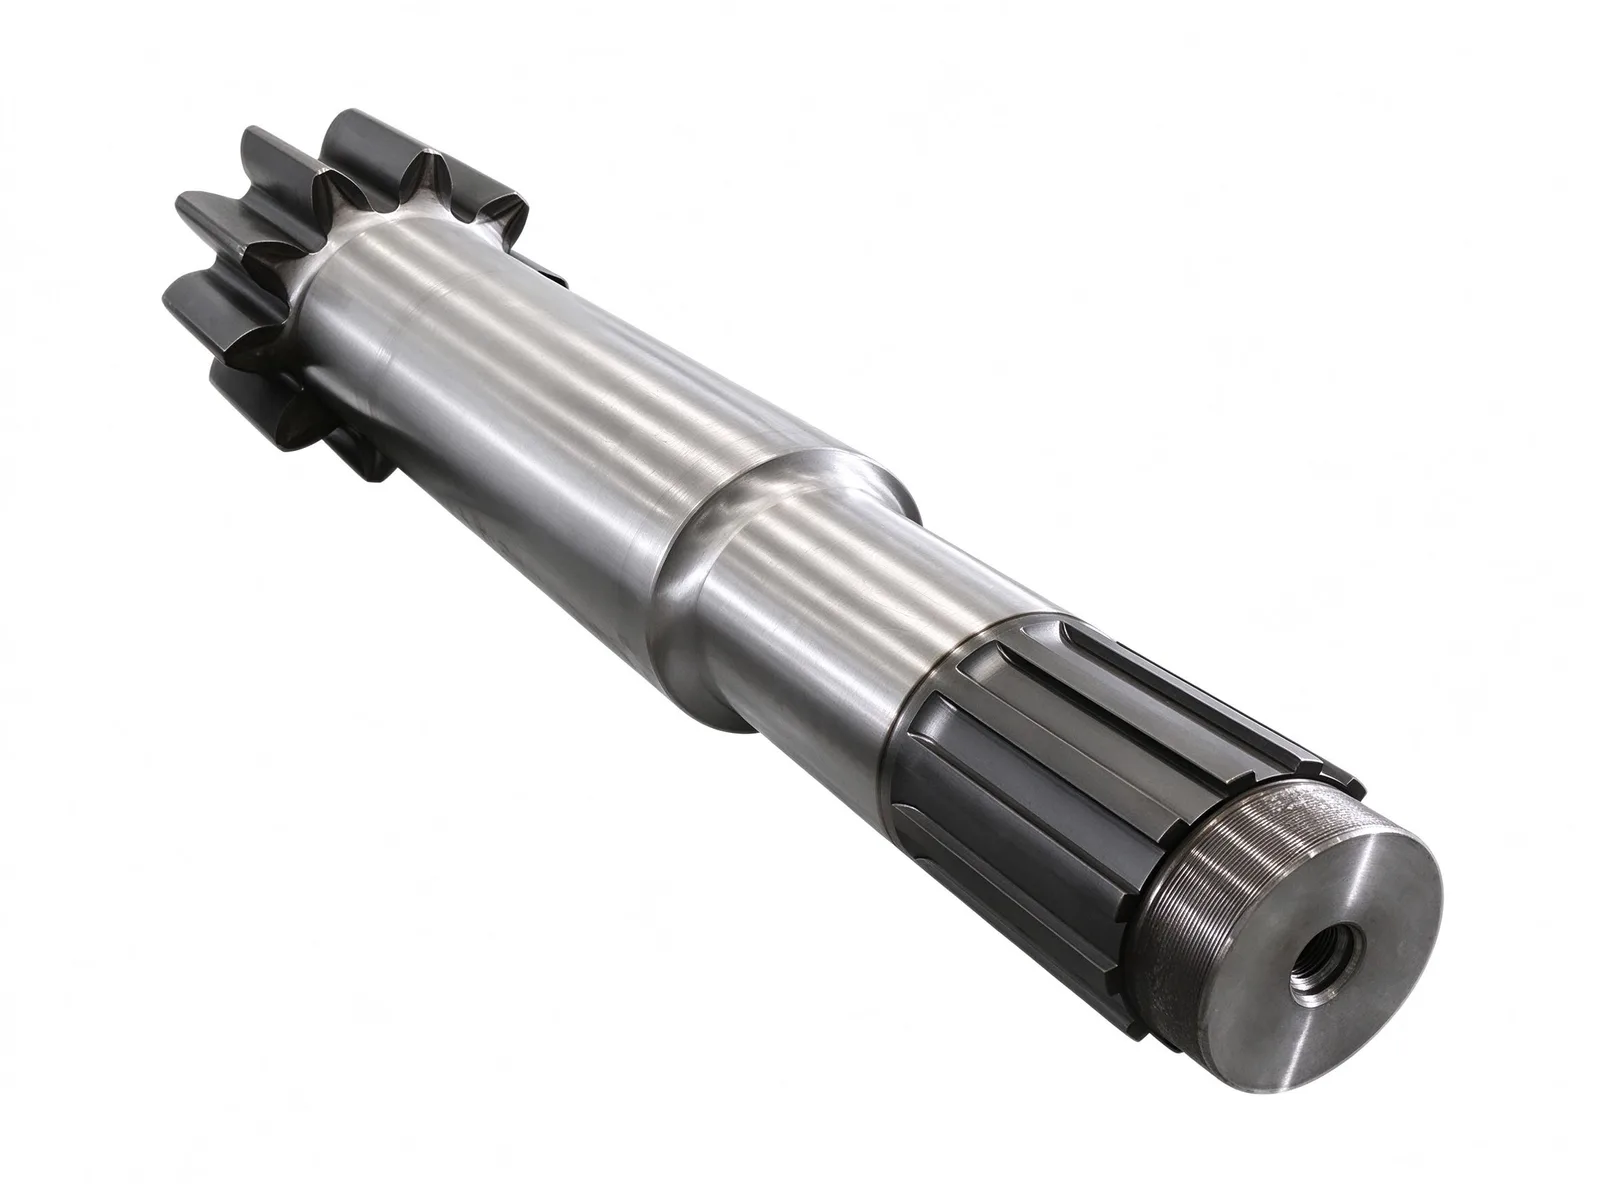
Цельный корпус шестерни и вала
Зубья шестерни, ступенчатый корпус вала и наружный шлиц изготовлены как одна деталь, поэтому шестерня и вал не зависят от сборного соединения. Ступенчатые шейки служат установочными буртиками для подшипников, распорных втулок и стопорных элементов; осевое резьбовое отверстие на шлицевом конце можно использовать для осевой фиксации, подъёма или монтажа в оснастке.
Возможности зубофрезерования и термообработки
Зубообработка охватывает наружные диаметры до Ø10,000 мм и модули до M60, включая прямые, косые, шевронные и внутренние зубья. Для деталей этого типа нарезаются прямые зубья и шлиц, а шейки обтачиваются по чертежу; доступны закалка и отпуск, а также поверхностная закалка зубьев при максимальном диаметре закалки 10,000 мм.
Условия работы под тяжёлой нагрузкой
Прямые зубья не создают дополнительного осевого усилия, что делает вал пригодным для тихоходных, тяжелонагруженных приводов и приводов с ударной нагрузкой. Такая конструкция обычно применяется в тяжёлых зубчатых редукторах, шахтных подъёмных машинах, дробилках, приводах металлургических станов, кранах и конвейерном оборудовании.
Цельный корпус исключает шпоночное соединение шестерни с валом и сохраняет соосность шестерни с шейками под подшипники, а шлицевой вход распределяет крутящий момент по нескольким зубьям.
Контроль и изготовление по чертежу
Контроль включает шаг зубьев, биение и твёрдость, ультразвуковой контроль выполняется на собственном производстве; размеры и форма проверяются по чертежу. Перед производством модуль, число зубьев, угол профиля, степень точности, размеры шлица, диаметры шеек, резьба и требования к термообработке согласуются по чертежу или образцу.
Заготовки могут быть коваными, литыми или изготовленными из катаного кольца в соответствии с чертежом и размером партии. Обычные материалы для зубчатых колёс включают 42CrMo и 20CrMnTi; другие марки можно оценить по запросу. Типичный срок изготовления зубчатых деталей — до 90 дней, в зависимости от размеров и требований к термообработке.
Характеристики
- Типичные материалы
- 42CrMo, 20CrMnTi
- Термообработка
- Закалка и отпуск; поверхностная закалка зубьев
- Форма зуба
- Прямые зубья
- Входной интерфейс
- Наружный эвольвентный шлиц
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь