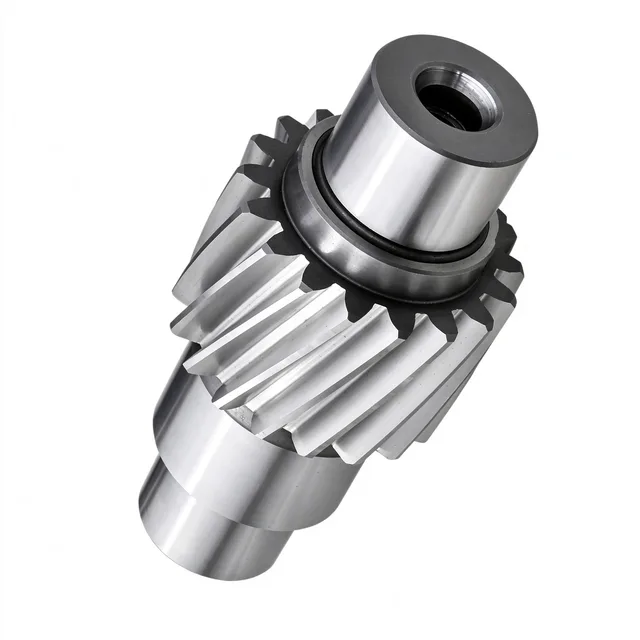
Зубчатые колёса и шестерниВалы-шестерни
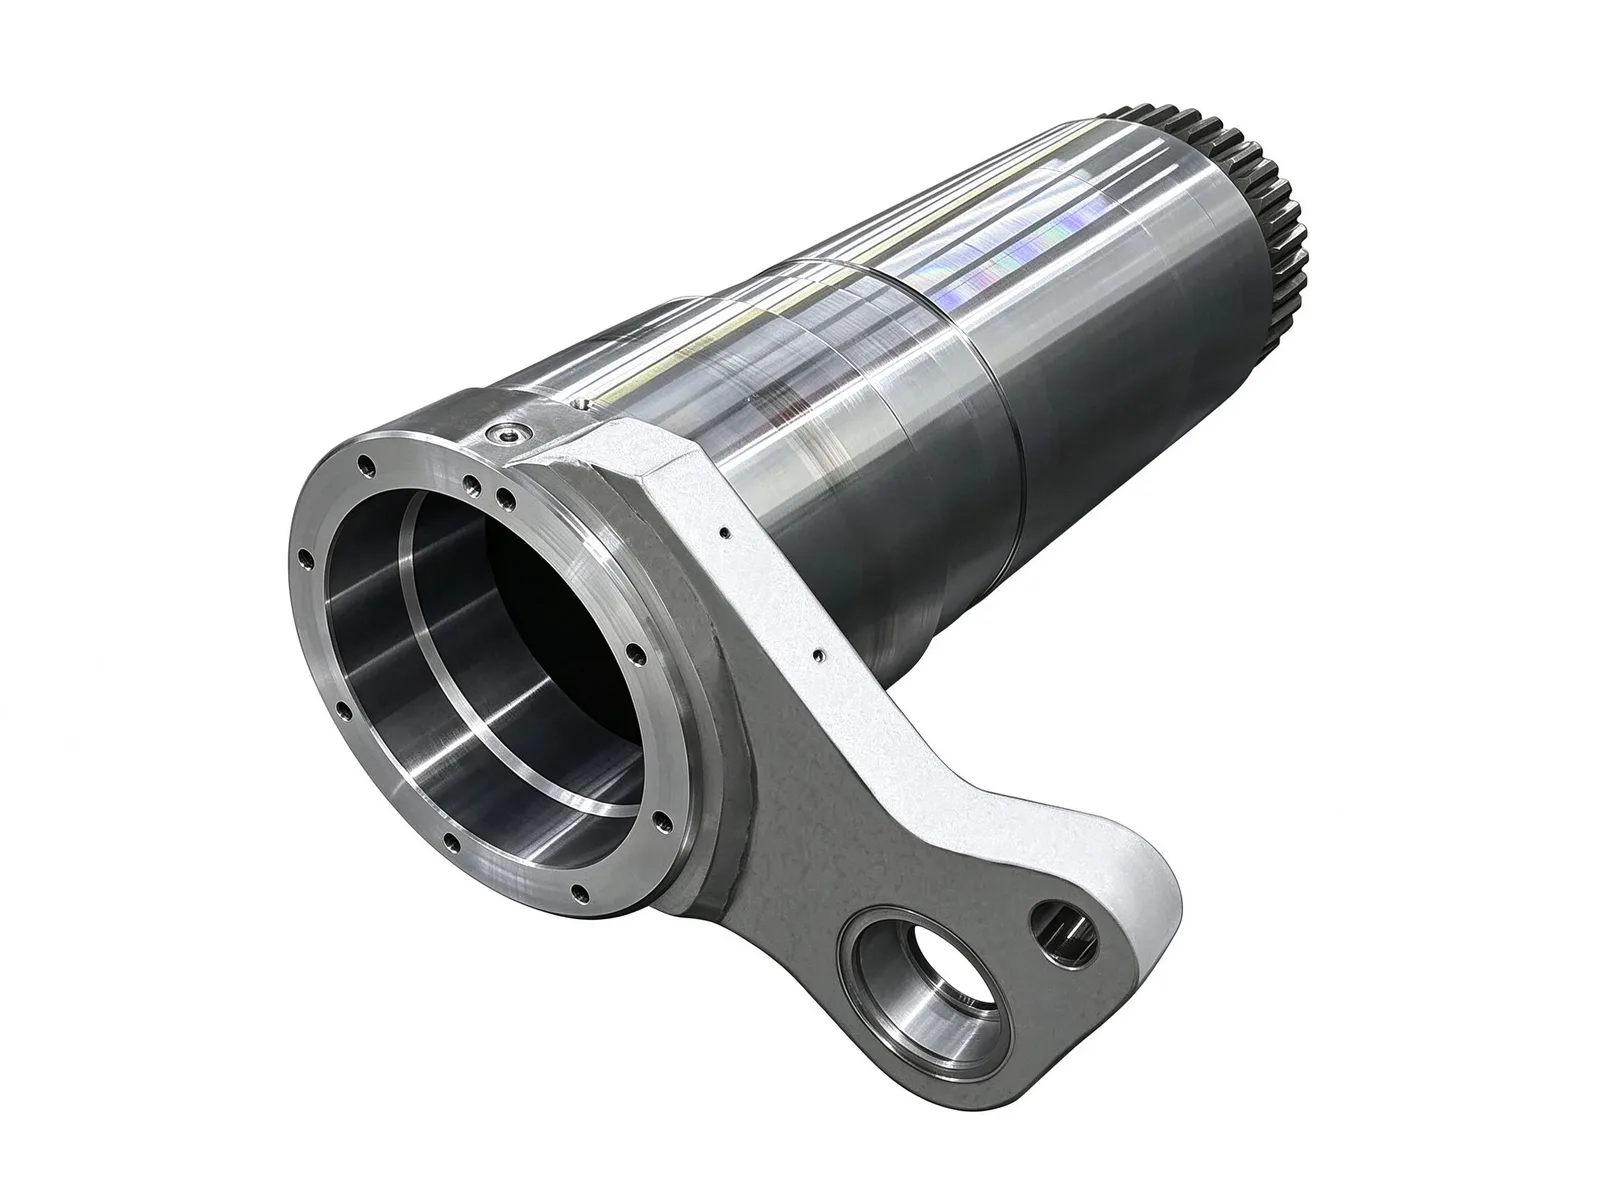
Полый выходной зубчатый вал с боковыми крепёжными выступами
Кованый полый ступенчатый выходной зубчатый вал с шестернёй на конце вала, фланцем с болтовыми отверстиями и встроенным боковым крепёжным выступом для тяжёлых реверсивных приводов.
Полый вал и крепёжный интерфейс
Корпус представляет собой ступенчатый вал со сквозным отверстием и внутренним установочным буртиком, что позволяет монтировать его непосредственно на вал нагрузки для экономии осевого пространства или использовать для прокладки трубопроводов и внутренних стопорных механизмов. Наружные диаметры шлифованы как посадочные поверхности под подшипники с установочным буртиком под тяжёлые подшипники, что обеспечивает радиальную опору и осевое позиционирование, сохраняющие точность зацепления.
Большой фланец на левом конце имеет равномерно расположенные болтовые отверстия для выходных фланцев, соединительных плит и рабочих столов. Боковой крепёжный выступ выполнен за одно целое с валом и имеет установочные отверстия для опоры поворота, ограничителей хода или рычажной связи, что подходит для колебательного и поворотно-индексного режима.
Механическая обработка и термообработка
Заготовки штампуются, затем подвергаются закалке и отпуску для повышения прочности и вязкости перед окончательной обработкой. Сопрягаемые поверхности и зубья обрабатываются с высокой точностью, а боковые поверхности зубьев при необходимости закаливаются для обеспечения износостойкости, что позволяет детали выдерживать тяжёлые нагрузки и знакопеременные удары.
Возможности производства зубчатых колёс охватывают наружные диаметры до Ø8 000 мм и модули до M60, с прямыми, косыми, шевронными и внутренними зубьями. После зубофрезерования, долбления и шлифования выполняются собственные проверки шага, биения и твёрдости, а также ультразвуковой контроль по требованиям заказчика.
Применение и изготовление по заказу
Этот тип вала обычно применяется в планетарных редукторах, приводах поворота, звеньях строительной техники, автоматизированных делительных столах и металлургических приводах, особенно там, где в тяжёлом исполнении требуются полый вал и боковое крепление или точка поворота.
Отверстия, схемы болтовых отверстий фланца, положения отверстий в выступе, параметры зубьев, марка материала и термообработка выполняются по чертежу. Обычный срок изготовления — до 8–12 недель; для корпуса зубчатого колеса заказчик может выбрать литую, кованую или катаную кольцевую заготовку.
Характеристики
- Материал
- 42CrMo / 40Cr
- Тип заготовки
- Кованая
- Термообработка
- Закалка и отпуск; поверхностная закалка зубьев
- Конфигурация
- Полый ступенчатый вал со встроенным боковым крепёжным выступом
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь