ВалыТрансмиссионные валы
Тяжелонагруженный выходной главный вал с фланцем
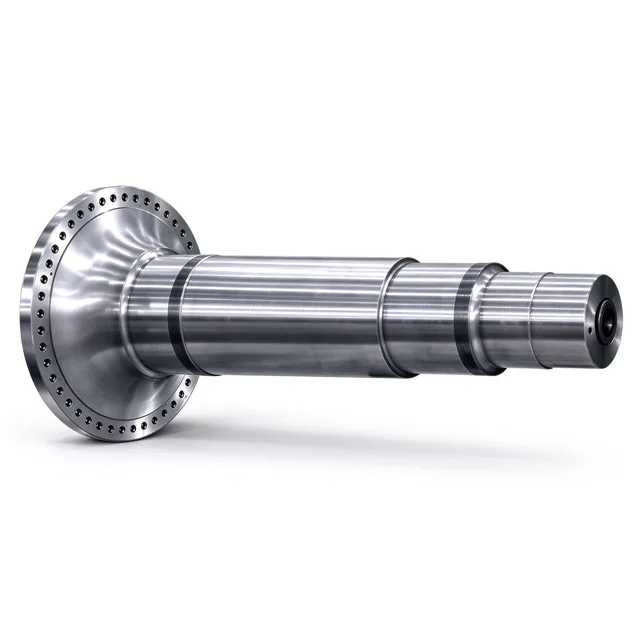
Цельный кованый выходной главный вал с интегральным монтажным фланцем и многоступенчатым телом, обработанный для тяжелых редукторов, мельниц и дробилок.
Конструкция и путь нагрузки
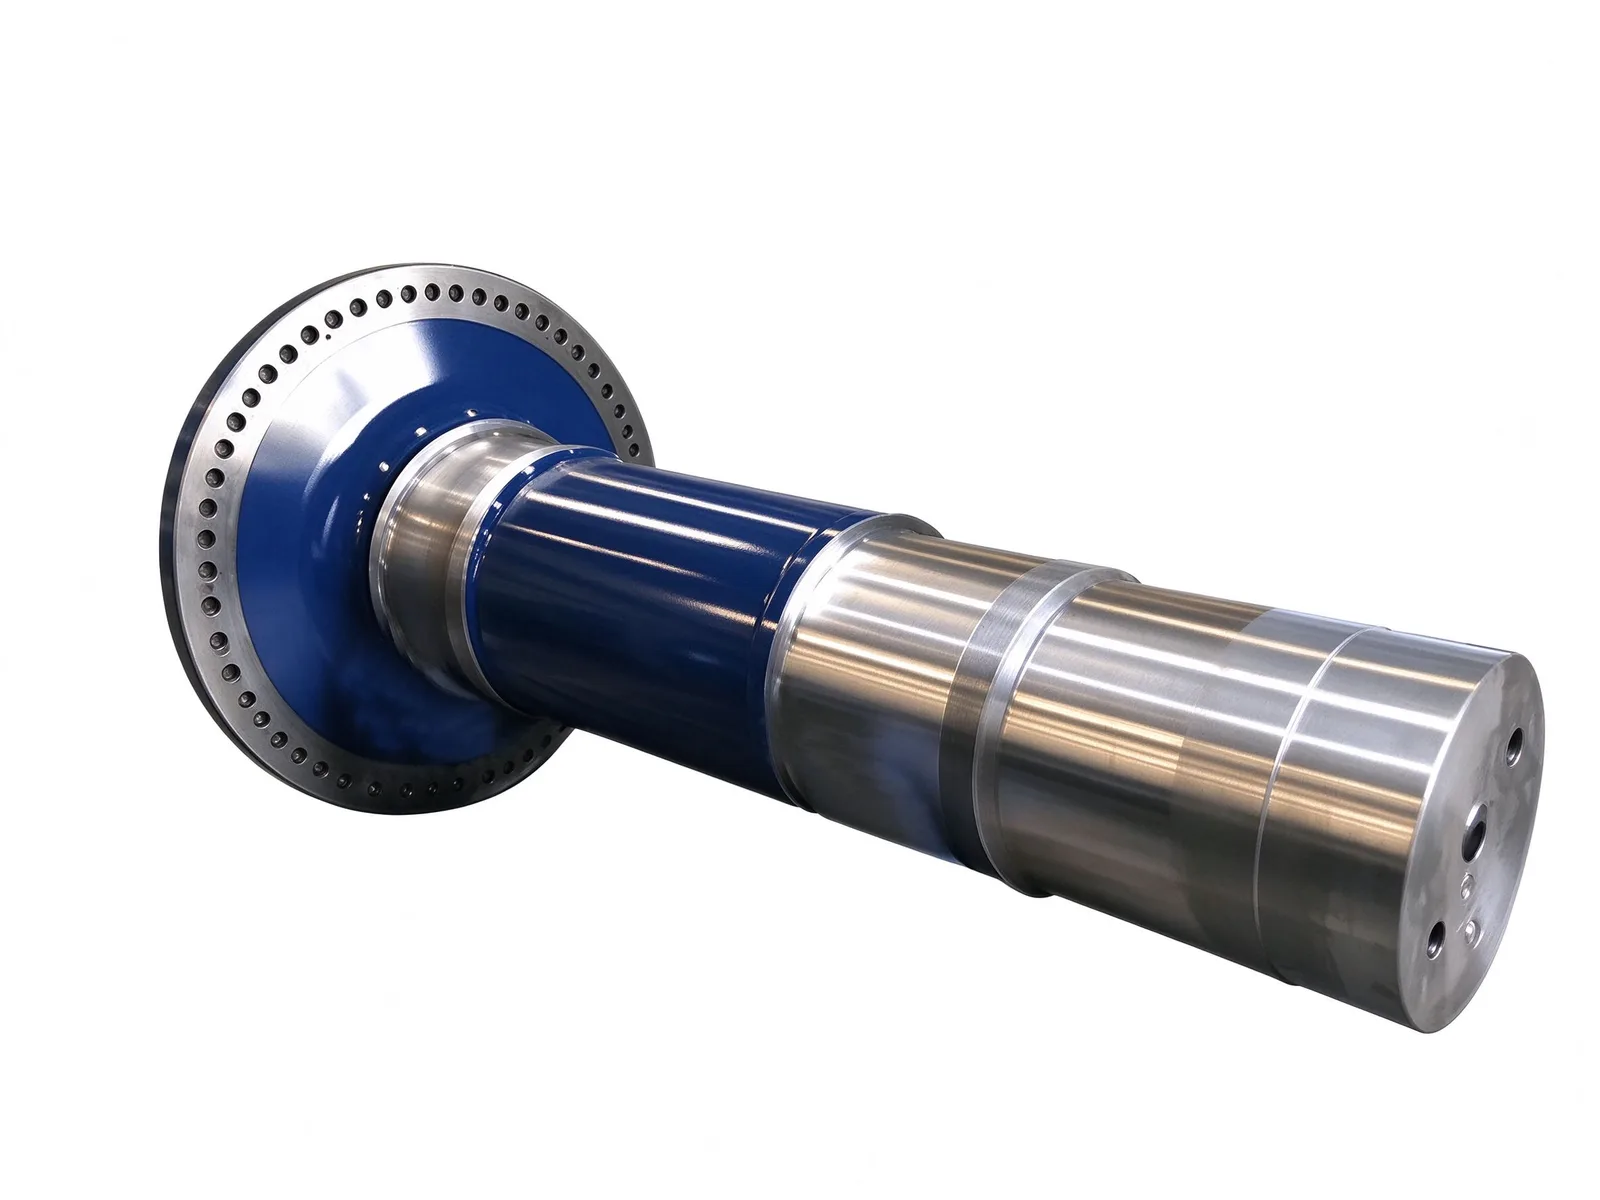
Фланец на одном конце откован заодно с телом вала, а не приболчен или посажен с натягом, поэтому крутящий момент от привода передается через непрерывное стальное сечение. Кольцо равномерно расположенных отверстий под болты на поверхности фланца сопрягается с крышками барабанов, поворотными столами или корпусами дробилок и сохраняет соединение концентричным при высоком крутящем моменте.
Тело вала обработано как многоступенчатый профиль. Шлифованные шейки служат посадочными местами под подшипники и уплотнения, фиксируя вал в осевом и радиальном направлениях внутри корпуса редуктора, а увеличенные участки повышают крутильную жесткость при ударных и знакопеременных нагрузках.
Механическая обработка и обработка поверхности
Посадочные поверхности и места под уплотнения шлифуются с высокой точностью для соблюдения допуска посадочного места под подшипник, указанного на чертеже, а на конце вала выполнено центровое отверстие, используемое как база для точения и шлифования, а также для подъёма и осевой фиксации при сборке.
Непосадочные поверхности получают синее антикоррозионное покрытие, подходящее для пыльных и влажных условий предприятия. Шпоночные канавки, шлицы, резьбы и отверстия под болты в торце фланца могут быть добавлены по чертежу. Возможности мехобработки валов: максимальная длина 10 000 мм с учётом закрепления, максимальный диаметр Ø1 500 мм и масса одной детали до 8 т; допуск шеек h6 / IT7, шероховатость поверхности Ra 0.8 и радиальное биение ≤0.02 мм обеспечиваются по запросу.
Материалы и термическая обработка
Вал обычно изготавливается ковкой из легированной конструкционной стали 42CrMo или 40CrNiMo как цельная деталь, затем подвергается закалке и отпуску для баланса прочности, вязкости и стойкости к знакопеременным ударным нагрузкам. Критичные посадочные поверхности могут быть подвергнуты поверхностной закалке после мехобработки.
Типичный срок изготовления — 8–12 недель в зависимости от размера и количества. Проверка чертежа включает сертификаты на материал, записи о термообработке и контроль размеров перед отгрузкой.
Применение и изготовление по заказу
Этот тип вала обычно используется как основной приводной компонент в тяжелонагруженных зубчатых редукторах, шаровых мельницах, валковых прессах, вращающихся печах и крупных дробилках, где он одновременно передает крутящий момент и поддерживает вращение вала.
Диаметр фланца, расположение отверстий под болты, диаметры шеек и общая длина выполняются по чертежу заказчика; марка материала, термообработка и номинальный крутящий момент подтверждаются по техническим данным перед производством. Пожалуйста, пришлите чертеж или данные сопрягаемого оборудования, чтобы вал можно было согласовать с посадочным интерфейсом.
Характеристики
- Материал
- Легированная конструкционная сталь 42CrMo / 40CrNiMo
- Конфигурация
- Цельный кованый фланец с многоступенчатым телом вала
- Термическая обработка
- Закалка и отпуск, опциональная поверхностная закалка посадочных поверхностей
- Посадочные поверхности
- Шлифованные с высокой точностью шейки и места под уплотнения
- Непосадочные поверхности
- Антикоррозионное покрытие
- Конец вала
- Центровое отверстие и резьбовые отверстия для осевой фиксации и подъёма
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь