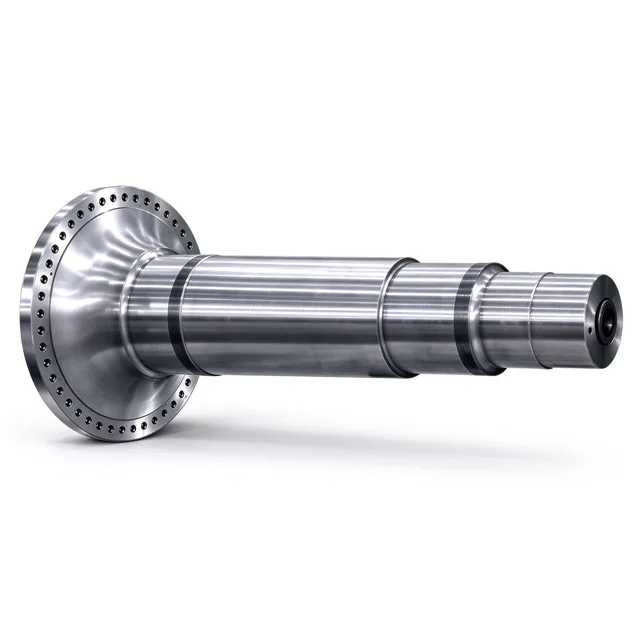
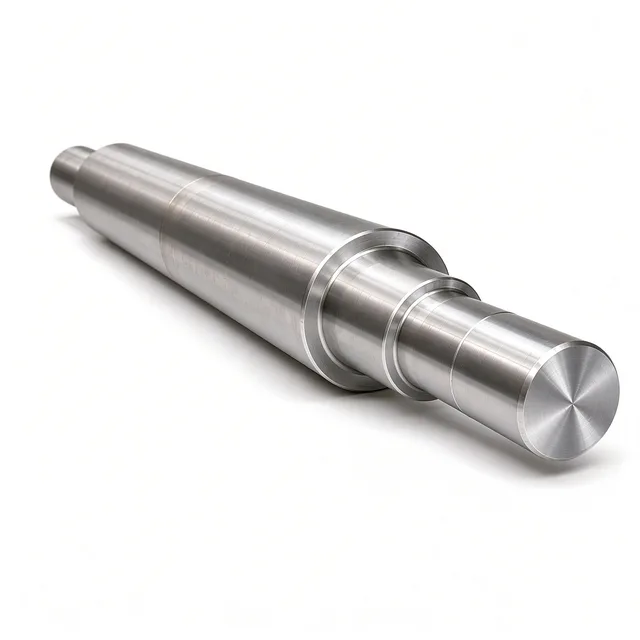
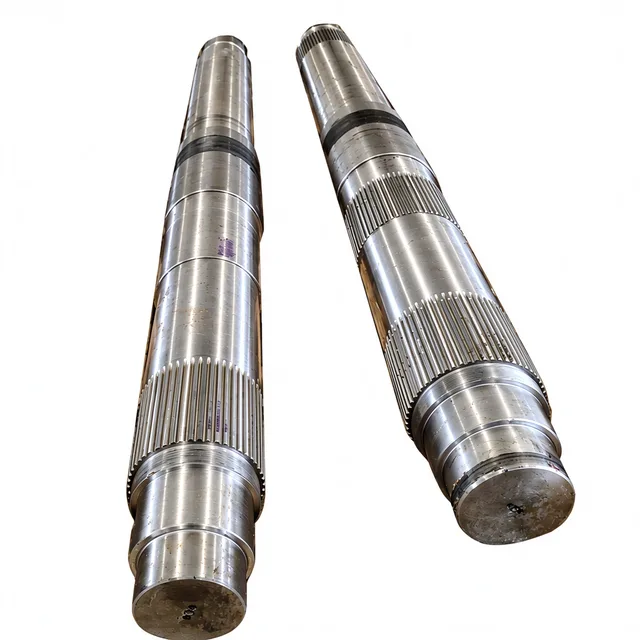
ВалыПолые валы
Пустотелый вал шаровой мельницы / цапфа вращающейся печи
Крупный цельный пустотелый вал с фланцами на концах и точно обработанной средней шейкой — опорный и материалопроводящий элемент шаровых мельниц и вращающихся печей.
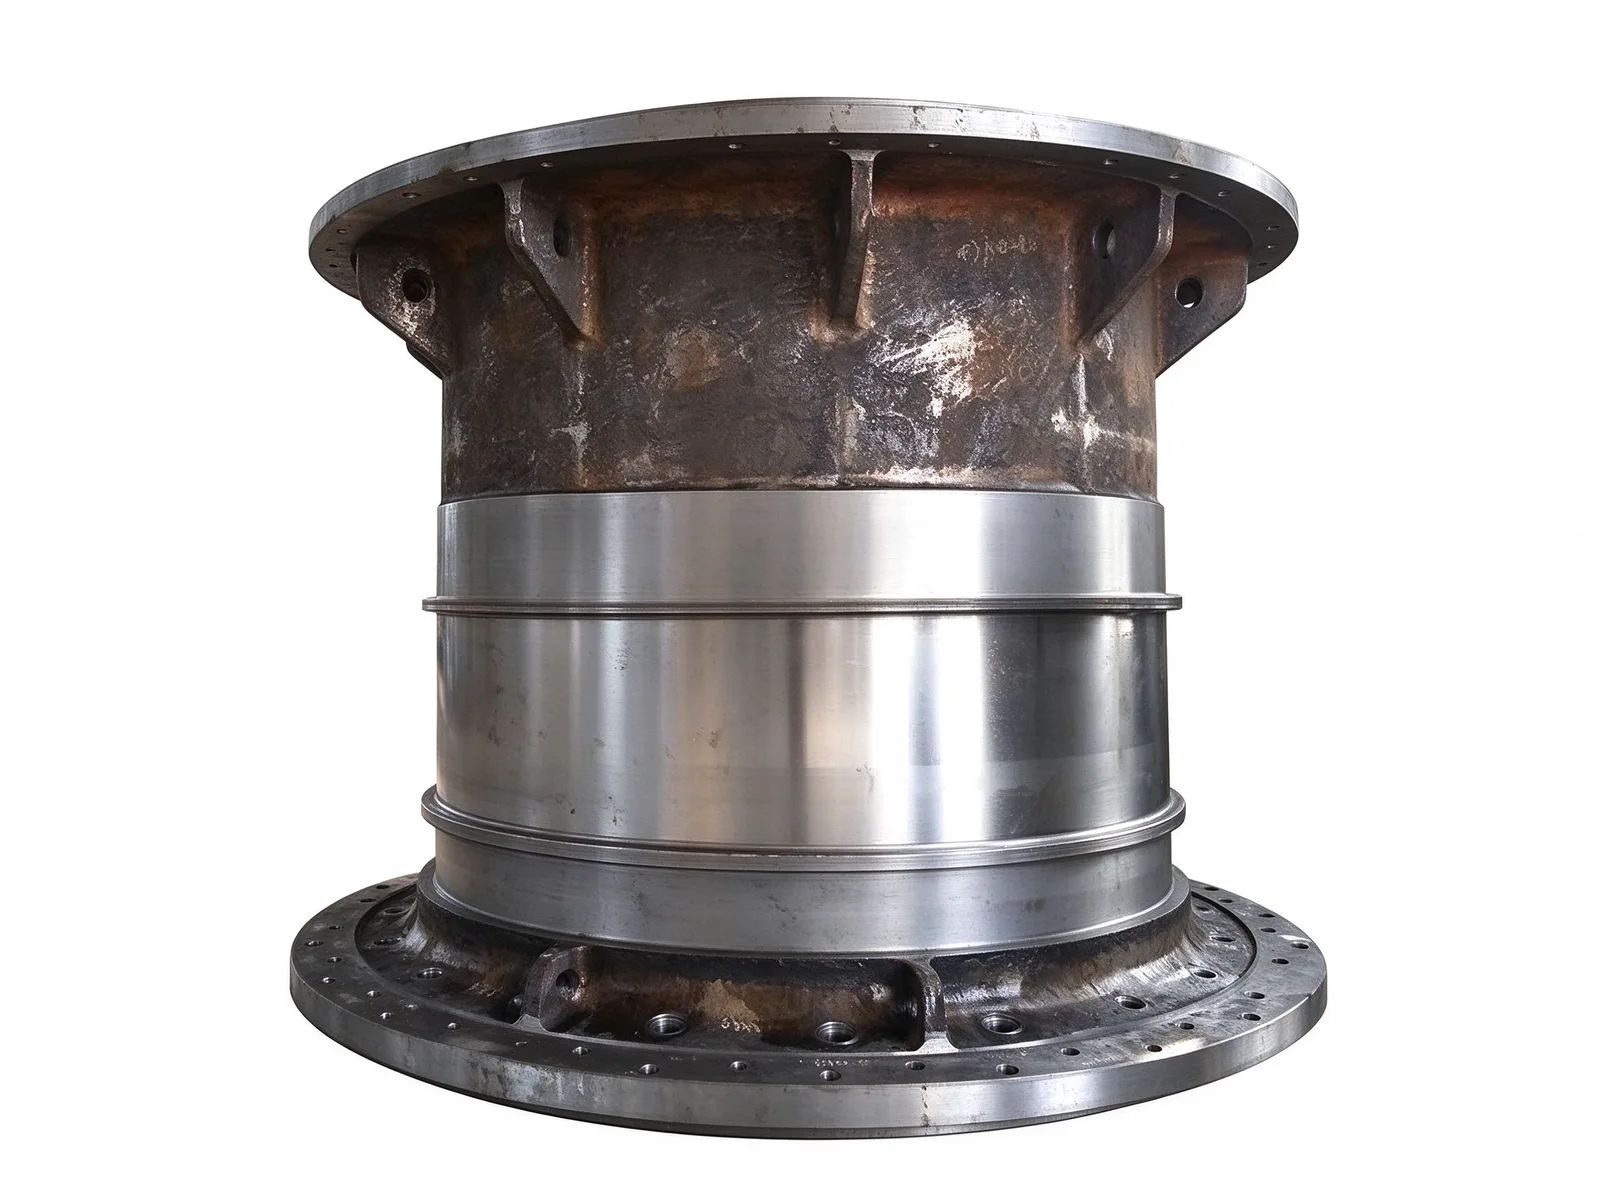
Цельный литой корпус с механической обработкой
Деталь изготавливается как цельный стальной литой пустотелый корпус с верхним и нижним соединительными фланцами и рёбрами жёсткости. Верхний фланец соединяется с загрузочным или разгрузочным узлом, а нижний крепится болтами к торцевой крышке барабана мельницы.
Средняя шейка окончательно обрабатывается как опорная поверхность подшипника. Сквозное отверстие обеспечивает проход материала, а корпус воспринимает нагрузки от барабана и материала при непрерывном вращении.
Возможности обработки валов
По валовым работам цех обрабатывает детали длиной до 10,000 мм с учётом зажима и диаметром до Ø1,500 мм. Допуск на шейки выдерживается по h6 / IT7, шероховатость поверхности — до Ra 0.8, радиальное биение — в пределах 0.02 мм.
Шпоночные канавки, шлицы, резьба и отверстия в торцевых фланцах выполняются согласно чертежу. Для валовых деталей доступны закалка и отпуск, а также высокочастотная закалка.
Применение и изготовление по заказу
Пустотелые валы такого типа обычно применяются в шаровых мельницах, вращающихся печах и другом крупном горизонтальном вращающемся оборудовании горных и строительных производств.
Изготовление по индивидуальному заказу ведётся по чертежу: схема расположения болтов на фланце, диаметр отверстия, размеры шеек, общая длина, термообработка и требования к контролю согласуются до запуска в производство.
Контроль и сроки изготовления
У готового вала проверяются размеры, допуск шеек, радиальное биение и шероховатость поверхности. Записи о термообработке и протоколы контроля предоставляются по требованию.
Типовой срок изготовления валовых деталей — 8–12 недель; он зависит от проверки чертежа, подготовки материала и последовательности обработки.
Характеристики
- Макс. длина обработки
- 10,000 мм (с учётом зажима)
- Макс. диаметр
- Ø1,500 мм
- Допуск на шейки
- h6 / IT7
- Шероховатость поверхности
- Ra 0.8
- Типовой срок изготовления
- 8–12 недель
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь