
Зубчатые колёса
Зачем разъёмный венец собирают на заводе перед отгрузкой
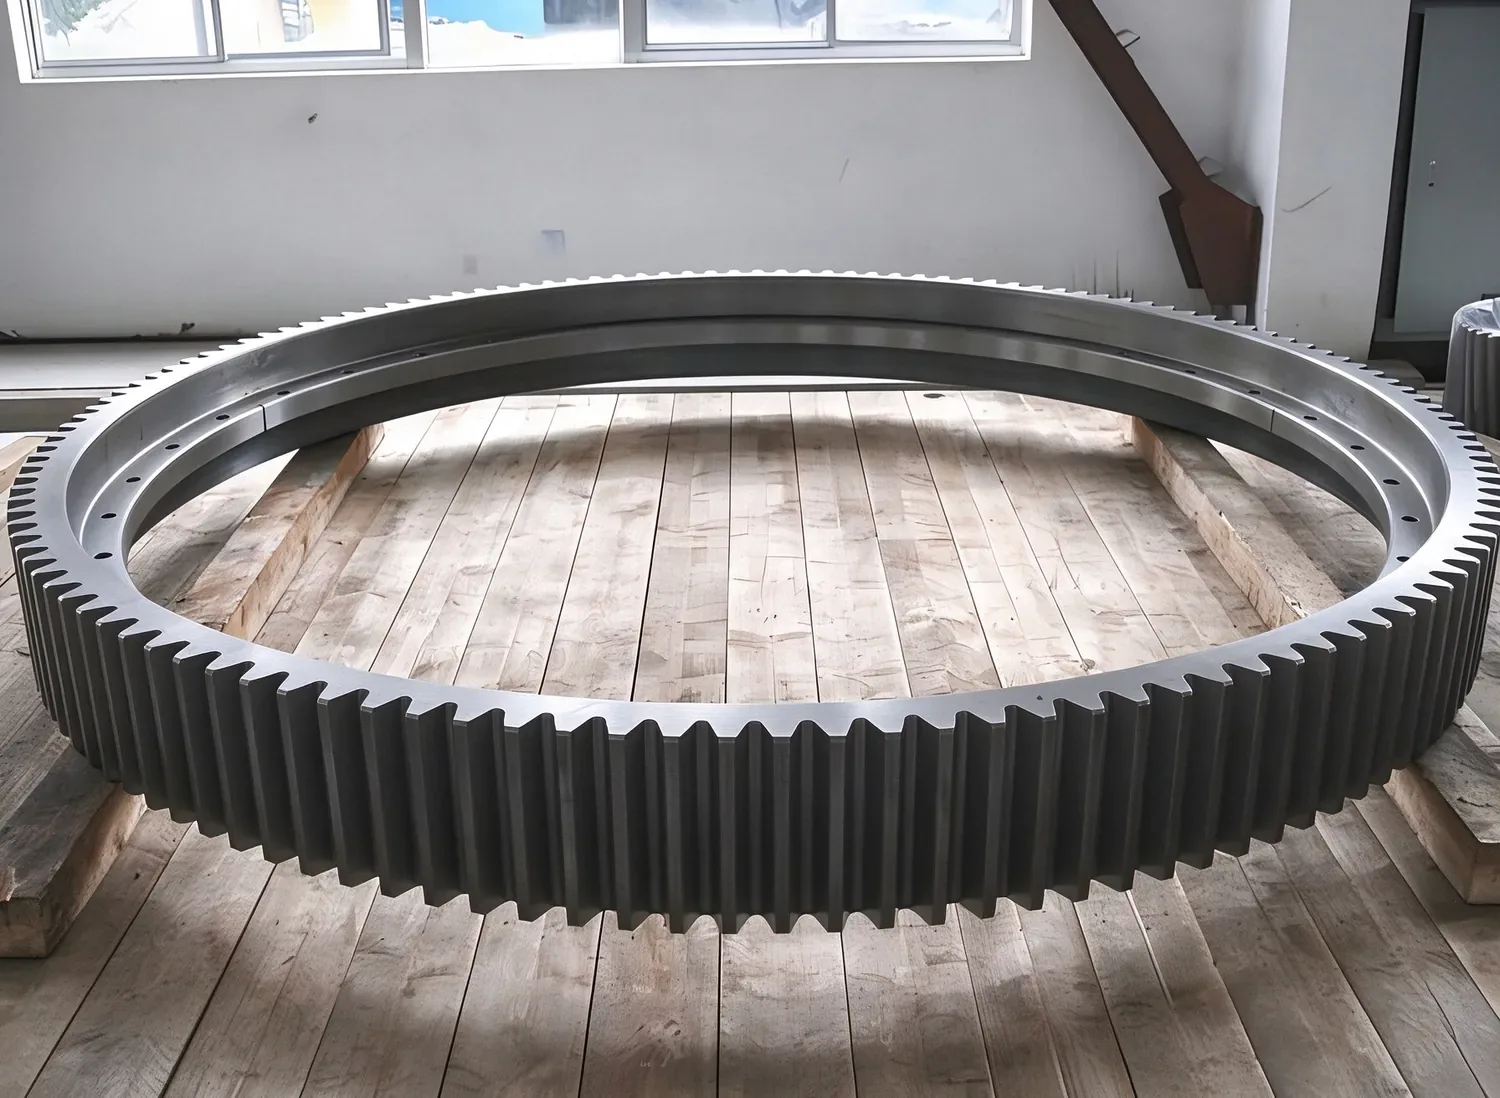
Венец, который не проходит по габаритам перевозки, делают половинками. Разрезать — не самое сложное; сложно получить после сборки целое кольцо. Поэтому перед отгрузкой мы собираем его на заводе.
Зачем вообще делить венец
Когда диаметр превышает возможности станка и крана, кольцо делают из двух или четырёх сегментов. Стык становится новой базой: каждая половина обрабатывается отдельно, а в сборе должна встать как целое кольцо.
Разъёмный венец позволяет надеть его на вал, который уже установлен и не может быть снят. В этом случае штифтовые отверстия и стыковые поверхности решают, попадут ли зубья в зацепление после установки.
Порядок операций
Порядок у нас фиксированный: заготовка, черновое точение, снятие напряжений, чистовое точение, сверление и развёртывание стыковых отверстий, пробная сборка, зубофрезерование или долбление, закалка зуба, повторный контроль, упаковка.
- 01
Заготовка и черновое точение
Оставляем припуск и даём части напряжений отливки или поковки уйти до чистовой обработки.
- 02
Снятие напряжений
Между черновой и чистовой обработкой: отверстие и торцы держат размер в следующих операциях, а не «уезжают» после монтажа.
- 03
Стыковые поверхности
Обе половины сверлят и развёртывают в паре; штифтовые отверстия обрабатывают от одной базы, чтобы половины садились точно и были взаимозаменяемы.
- 04
Пробная сборка
Половины стягивают в том виде, в каком они поедут, и проверяют зазор по стыку, овальность и шаг.
- 05
Нарезание зубьев
Зубья режут после успешной сборки, шаг делят по всему кольцу, а не нарезают каждую половину отдельно.
Что проверяет пробная сборка
Пробная сборка — это не «сложили и посмотрели». Проверяют прилегание по стыку, посадку штифтов, биение по наружному диаметру и торцу, накопленную погрешность шага.
- 01
Зазор по стыку
Проверяют щупом по всей длине. Местное отклонение шабрят или пригоняют заново, а не прижимают повышенным моментом затяжки болтов.
- 02
Штифты и болтовые отверстия
После сборки пары сохраняют номера и едут в одном ящике, чтобы на площадке половины не перепутали.
- 03
Накопленный шаг
Измеряют после нарезания по всему кольцу. Именно на стыке погрешность чаще всего выходит за допуск и ускользает от поэлементного контроля.
На площадке
При монтаже сначала совмещают метки пары; при подъёме стык не должен нести нагрузку; болты затягивают крест-накрест в несколько проходов до номинального момента.
Если на площадке стык не закрывается, нужно остановиться и проверить метки и прокладки. Дотягивать нельзя: момент не уберёт зазор, а только переведёт погрешность в боковой зазор — и привод всё равно будет шуметь.
В этих заметках — процессы, которые мы действительно выполняем. Если нужно рассчитать деталь, пришлите чертёж: ответим технологией, сроком и допуском.
Отправить чертёж и получить расчёт