
Валы
Почему длинный вал закаливают с отпуском до чистового точения
Обточить вал по чертежу несложно. Сложно удержать его в допуске через два месяца. Порядок операций для длинного вала — это, по сути, гонка с искажением.
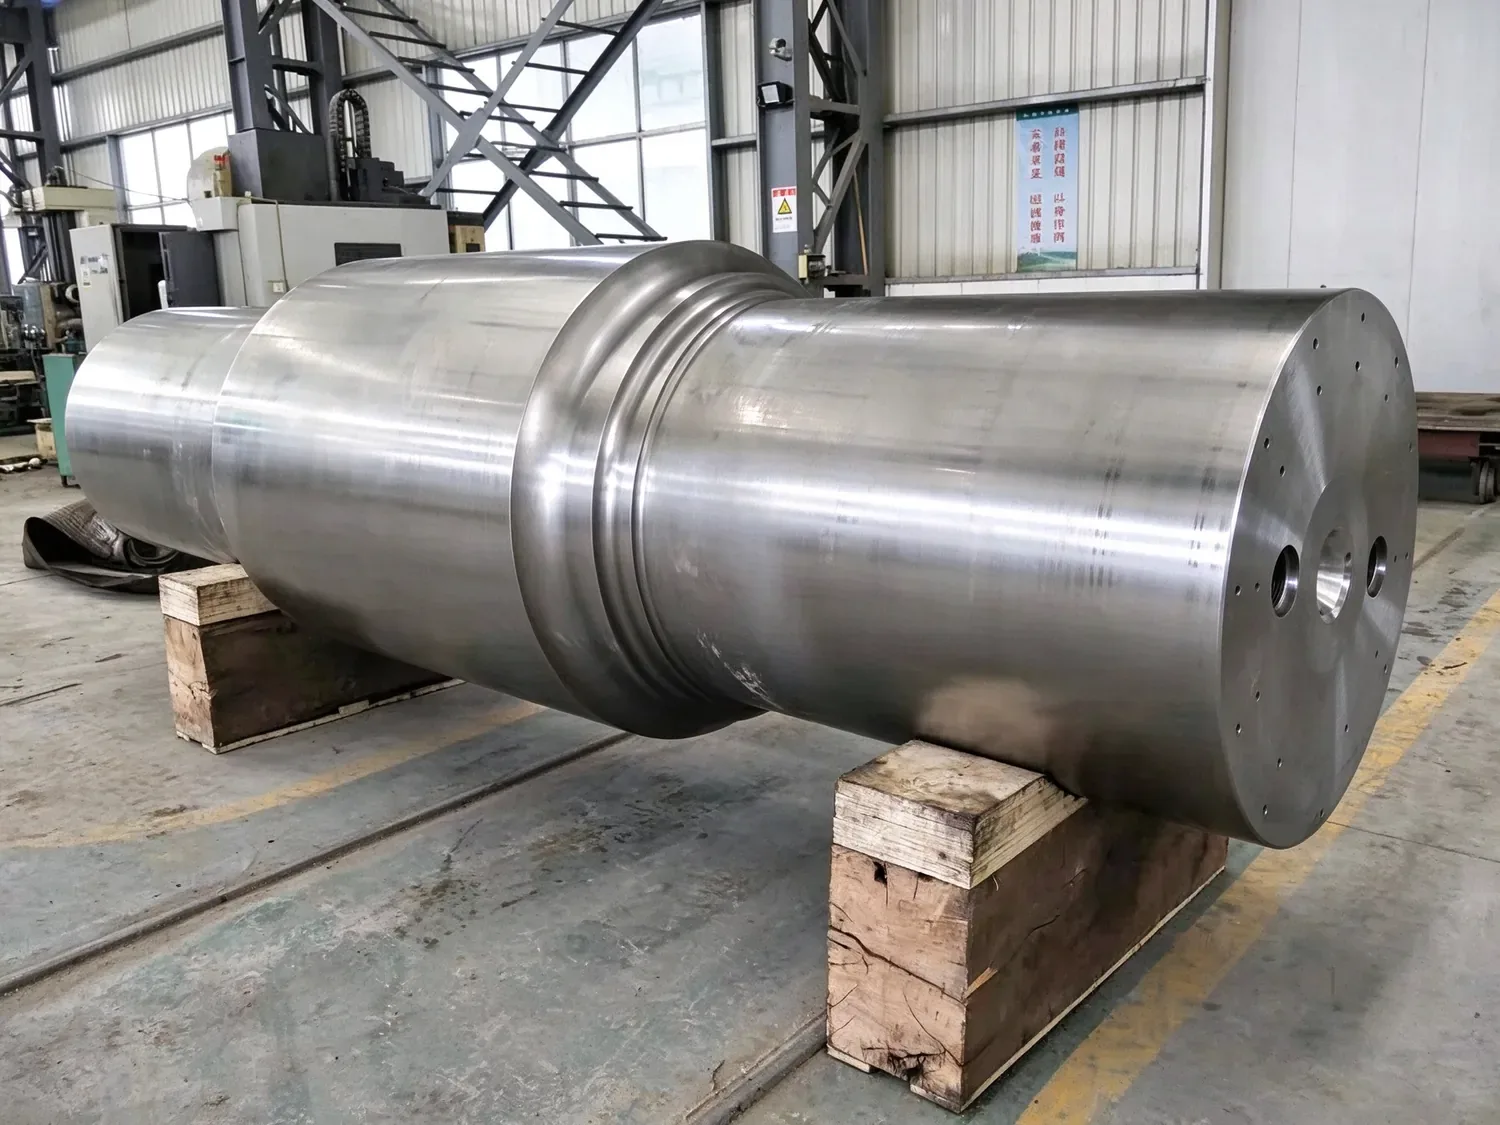
Откуда берётся искажение
Причин несколько: напряжения от ковки или прокатки в заготовке; тепло резания и усилие зажима при точении; изменение объёма при превращении структуры в термообработке; провис от собственного веса. На длинном валу малого диаметра последнее особенно заметно.
Если после чернового точения сразу точить в размер, первые напряжения продолжают сниматься, пока вал лежит и пока его обрабатывают, и вал гнётся. Чем ближе размер к границе поля допуска, тем меньше нужно изгиба, чтобы выйти из него.
Порядок операций
Наш порядок: резка, ковка, нормализация или отжиг, черновое точение, закалка с высоким отпуском, получистовое точение, чистовое точение, шлифование, ультразвуковой контроль и приёмка.
- 01
Черновое точение
Съём по ступеням с припуском 3–5 мм, чтобы первый круг напряжений ушёл.
- 02
Закалка с отпуском
Закалка и высокий отпуск дают однородный отпущенный сорбит и готовят структуру к дальнейшей обработке и поверхностной закалке.
- 03
Чистовое точение
Точение с люнетом, с контролем глубины и подачи, чтобы уменьшить отжатие инструмента и следы вибрации.
- 04
Шлифование
На посадочных поверхностях под подшипники и уплотнения оставляют припуск; черновое и чистовое шлифование разделяют, чтобы тепло шлифования не внесло напряжения заново.
- 05
Контроль
Кованые валы проверяют ультразвуком до чистовой обработки, чтобы выявить внутренние дефекты раньше.
Что проверяем
Перед отгрузкой длинного вала — три проверки: ультразвук, твёрдость, биение.
- 01
Ультразвуковой контроль
Ищет включения, трещины и флокены внутри поковки. Протокол идёт вместе с деталью.
- 02
Твёрдость
Измеряют в нескольких точках по сечению после отпуска: равномерность показывает, прошла ли термообработка до сердцевины.
- 03
Радиальное биение
Измеряют по всей длине на призмах или в центрах. Хуже всего вал, прямой по концам и выгнутый в середине: он будет вибрировать при вращении.
Что уточняем сверх чертежа
На чертежах валов часто есть только размеры и допуски, без требований к термообработке и контролю. Если их нет, мы говорим об этом на согласовании чертежа, а не объясняем после, почему применили типовой процесс.
Если вал идёт под подшипник или муфту, допуски посадки, положение шпоночного паза и радиусы галтелей лучше подтвердить до заказа. Переделка этих мест означает новый вал.
В этих заметках — процессы, которые мы действительно выполняем. Если нужно рассчитать деталь, пришлите чертёж: ответим технологией, сроком и допуском.
Отправить чертёж и получить расчёт