РедукторыРедукторы по заказу
Промышленный редуктор с параллельными валами и твёрдой поверхностью зубьев
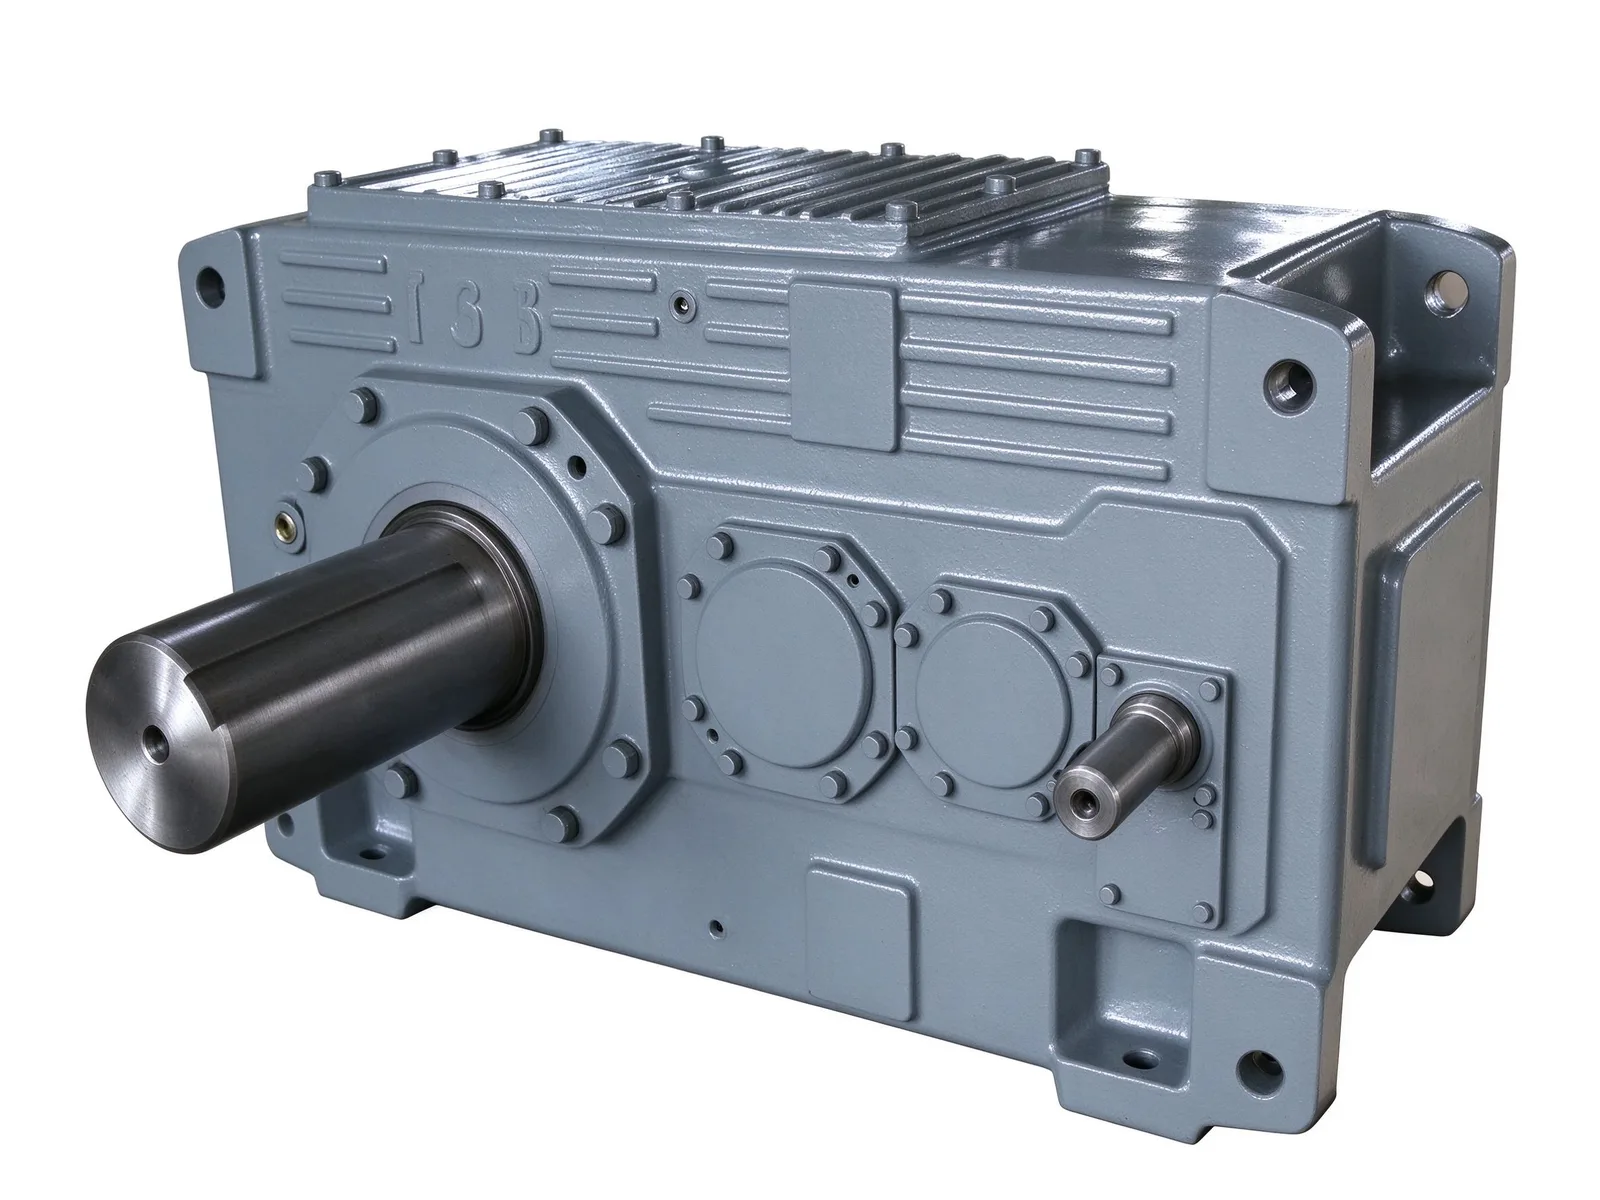
Тяжёлый редуктор с параллельными валами для снижения частоты вращения и повышения выходного крутящего момента в непрерывных промышленных приводах. Корпус — оребрённая чугунная отливка, косозубые колёса с твёрдой поверхностью зубьев, масляная ванна.
Корпус и монтажная конструкция
Корпус отлит целиком из высокопрочного серого или высокопрочного чугуна, наружные стенки имеют рёбра жёсткости для повышения общей жёсткости и виброустойчивости, а также для улучшения теплоотвода. Корпус разделён по горизонтали на верхнюю и нижнюю половины, поэтому зубчатые колёса и подшипники можно осматривать и обслуживать без снятия всего изделия с фундамента.
Цельная опорная плита с крепёжными отверстиями внизу обеспечивает горизонтальный монтаж на лапах, что упрощает компоновку в соответствии с приводом окружающего оборудования. Обработанные стыковые поверхности и отверстия подшипников окончательно обрабатываются на заводе для обеспечения стабильной центровки валов под нагрузкой.
Передача и смазка
Мощность передаётся через параллельные валы и многоступенчатые косозубые колёса с твёрдой поверхностью зубьев, обеспечивая плавное зацепление, низкий шум и высокую несущую способность, подходящие для непрерывных тяжёлых режимов. Входной и выходной валы — цельные со шпонкой; шпоночные пазы, посадки и шероховатость поверхности обрабатываются по требованиям сопрягаемой муфты или шкива.
Зубчатые колёса и подшипники смазываются погружением в масло, уровень масла контролируется по смотровому отверстию на корпусе. Масло, разбрызгиваемое вращающимися колёсами, достигает верхних подшипников и точек зацепления, поддерживая низкую температуру привода при длительной работе.
Изготовление по чертежам
Передаточное число, номинальная мощность, номинальный выходной крутящий момент, размеры валов, выбор подшипников и марка смазочного масла определяются совместно с заказчиком до производства. Мы выполняем изготовление на заказ по чертежам, образцам или данным шильдика и согласовываем на утверждённом чертеже межосевое расстояние, концы валов, размеры шпоночных пазов и расположение монтажных отверстий.
Опции включают тип выходного вала, длину входного вала, фланцевый или лапный монтаж, расположение сапуна и сливной пробки, а также окраску. Нестандартные межосевые расстояния и изменения корпуса выполняются по чертежам, а не выбираются из каталога.
Контроль качества
После обработки проверяются размеры и геометрическая точность отверстий корпуса, стыковых и монтажных поверхностей, а перед сборкой проверяются посадки валов по заданным допускам. При сборке контролируются пятно контакта зубьев, боковой зазор и зазор подшипников.
Каждое изделие перед отгрузкой проходит ручную проворотку и работу без нагрузки для подтверждения свободного вращения, герметичности и отсутствия утечек масла. По требованию заказа могут быть предоставлены протоколы контроля, сертификаты на материалы и независимая инспекция.
Характеристики
- Материал корпуса
- Высокопрочный серый или высокопрочный чугун, оребрённая литая конструкция
- Тип зубчатых колёс
- Многоступенчатые косозубые колёса с параллельными валами и твёрдой поверхностью зубьев
- Разъём корпуса
- Горизонтальный разъём, верхняя и нижняя половины
- Входной и выходной валы
- Цельные валы со шпоночными пазами
- Способ смазки
- Смазка погружением в масло
- Способ монтажа
- Монтаж на лапах, горизонтальный
- Изготовление на заказ
- Передаточное число, мощность, крутящий момент, размеры валов и монтажные размеры по чертежам
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь