ВалыТрансмиссионные валы
Тяжёлый ступенчатый главный вал с квадратным монтажным фланцем
Тяжёлый ступенчатый главный вал с цельным квадратным монтажным фланцем для вертикальных дробилок и приводов: опора подшипников, осевая фиксация и передача крутящего момента.
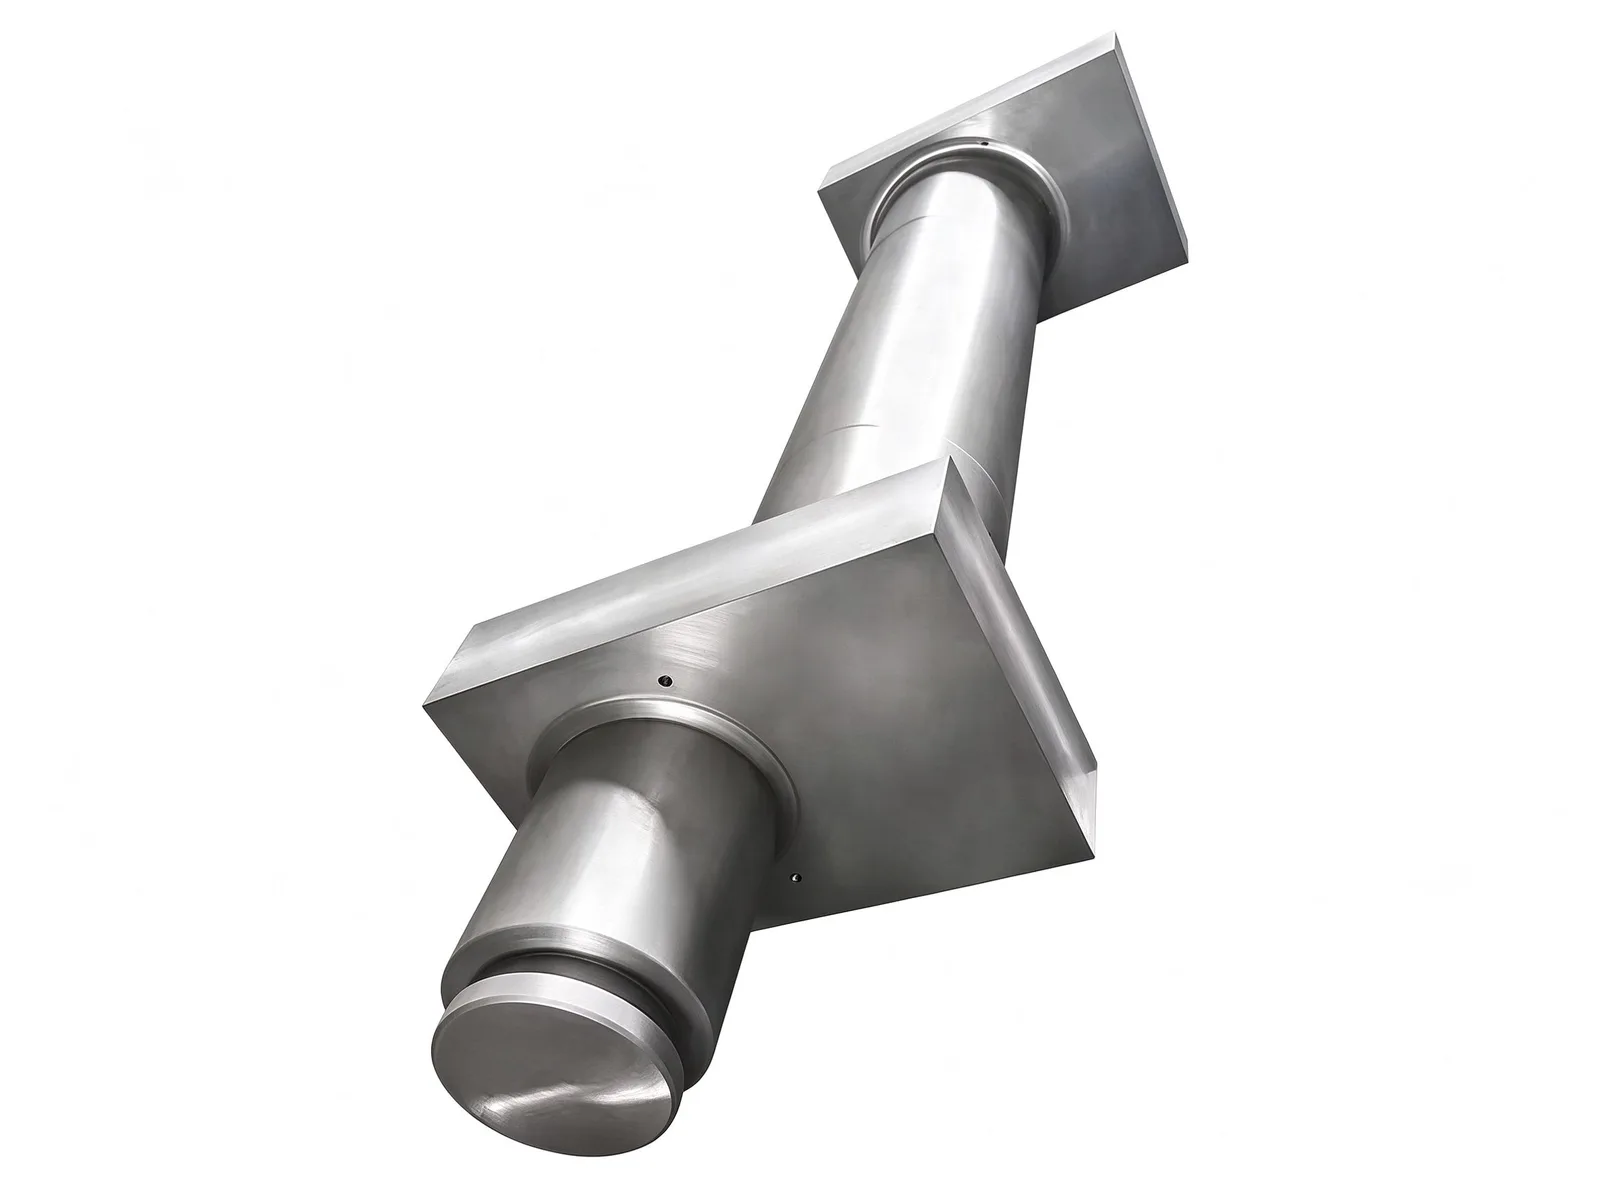
Цельный квадратный фланец и ступенчатый вал
Вал изготавливается как одно целое с квадратным монтажным фланцем посередине длины. Равномерно расположенные на торце фланца болтовые отверстия крепят вал к раме или корпусу оборудования, а цельный фланец повышает крутильную жёсткость и стойкость к знакопеременному крутящему моменту и ударам.
Часть тела вала выше и ниже фланца выполнена ступенчатой с несколькими установочными буртиками. Эти шейки несут подшипники, зубчатые колёса, распорные втулки и стопорные гайки и обеспечивают радиальную опору и осевую фиксацию. Два конца обычно имеют разный диаметр: больший конец служит рабочим выходом, а меньший — входом мощности.
Механическая и термическая обработка
Вал целиком отковывается из легированной конструкционной стали, такой как 42CrMo или 40CrNiMo, затем подвергается закалке и отпуску для достижения баланса прочности и вязкости. Основные сопрягаемые поверхности упрочняются для стойкости к износу при тяжёлых и ударных нагрузках.
Сопрягаемые поверхности обрабатываются с высокой точностью, а центровые отверстия на обоих концах служат базами для токарной и шлифовальной обработки и могут также использоваться для осевого стопорения или строповки. Для валов этого класса наши возможности обработки достигают максимальной длины 10,000 мм с учётом закрепления, максимального диаметра Ø1,500 мм и максимальной массы одной детали 8 т; допуски по шейкам выдерживаются до h6 / IT7, шероховатость поверхности — до Ra 0.8, радиальное биение — в пределах 0.02 мм.
Условия тяжёлой эксплуатации
Конструкция предназначена для вертикальных узлов передачи, которые несут вращающуюся опору, рабочую нагрузку и крутящий момент при сильных ударах. Обычно применяется в конусных дробилках, вертикальных комбинированных дробилках, тяжёлых вертикальных редукторах и вертикальном смесительном оборудовании.
Подходящие условия работы включают повторяющиеся тяжёлые нагрузки, знакопеременный крутящий момент и ударные нагрузки, когда важны жёсткость фланца и соосность шеек. Упрочнённые сопрягаемые поверхности и контролируемые посадки помогают сохранять посадку подшипников и зубчатых колёс при таких режимах.
Контроль качества и изготовление под заказ
Размеры, схема крепления фланца, общая длина и расположение шеек согласовываются по чертежу или обмеренному образцу до начала обработки. Посадки, биение и чистота поверхности проверяются по чертежу, а записи о материале и термической обработке могут храниться вместе с деталью.
Опции под заказ включают диаметр и длину вала, размер фланца и расположение болтовых отверстий, посадки шеек, шпоночные пазы, шлицы, резьбы, отверстия в торцевом фланце, выбор материала и состояние после термической обработки. Типичный срок изготовления валов под заказ — 8–12 недель.
Характеристики
- Материал
- 42CrMo / 40CrNiMo
- Термическая обработка
- Закалка и отпуск; основные сопрягаемые поверхности упрочнены
- Изготовление
- Цельная ковка
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь