Зубчатые колёса и шестерниВнутренние венцы
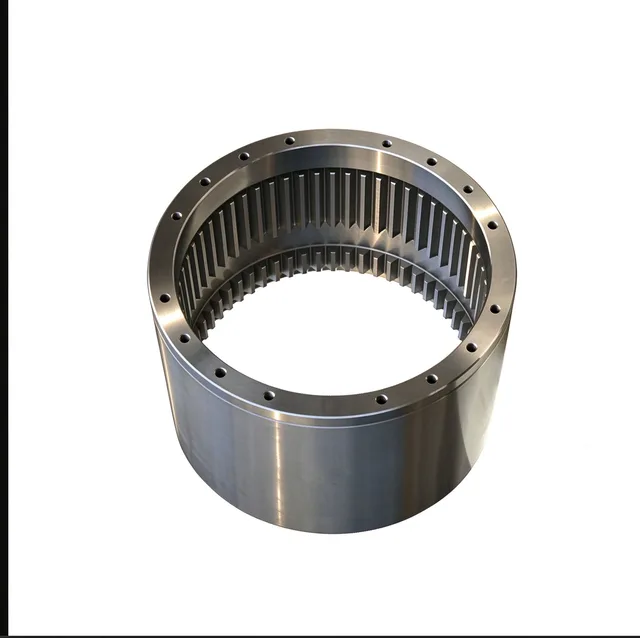
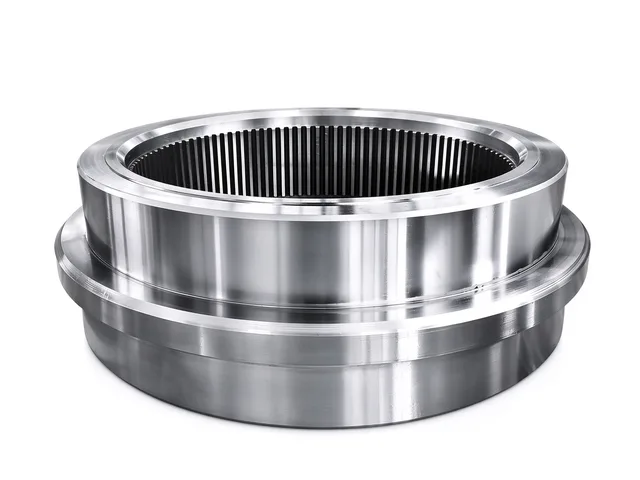
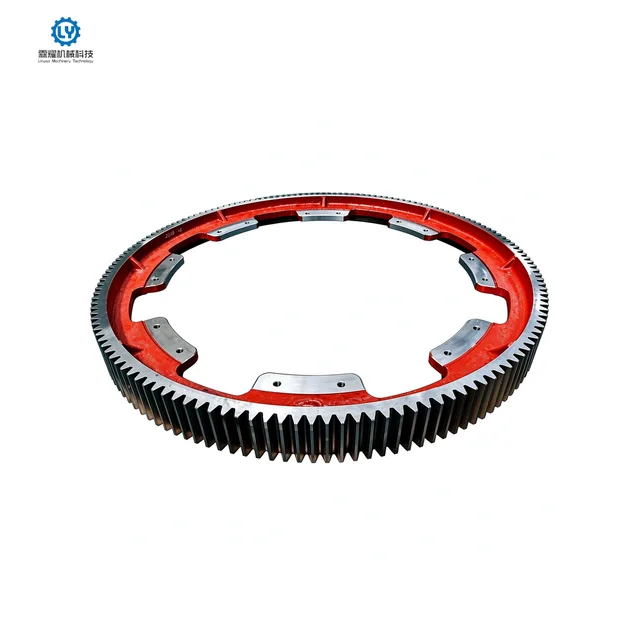
Внутренний зубчатый венец планетарной передачи тяжёлого класса
Литый внутренний зубчатый венец из 42CrMo или ZG35CrMo с закалёнными эвольвентными зубьями, встроенным посадочным отверстием под подшипник и упорами от проворота для планетарных приводов.
Обработка и закалка внутренних зубьев
Внутренние зубья нарезаются зубодолблением и окончательно обрабатываются профильным шлифованием, чтобы венец работал с солнечной шестернёй и сателлитами как единый зубчатый комплект. Формы зубьев охватывают прямые, косые, шевронные и внутренние зубья; наибольший обрабатываемый наружный диаметр — Ø8,000 mm, наибольший модуль — M60.
Поверхности зубьев подвергаются индукционной закалке после механической обработки, при этом закалка возможна для диаметров до Ø8,000 mm. Шаг, биение и твёрдость измеряются на каждом венце, прежде чем он покидает производственный участок.
Конструкция и установочные элементы
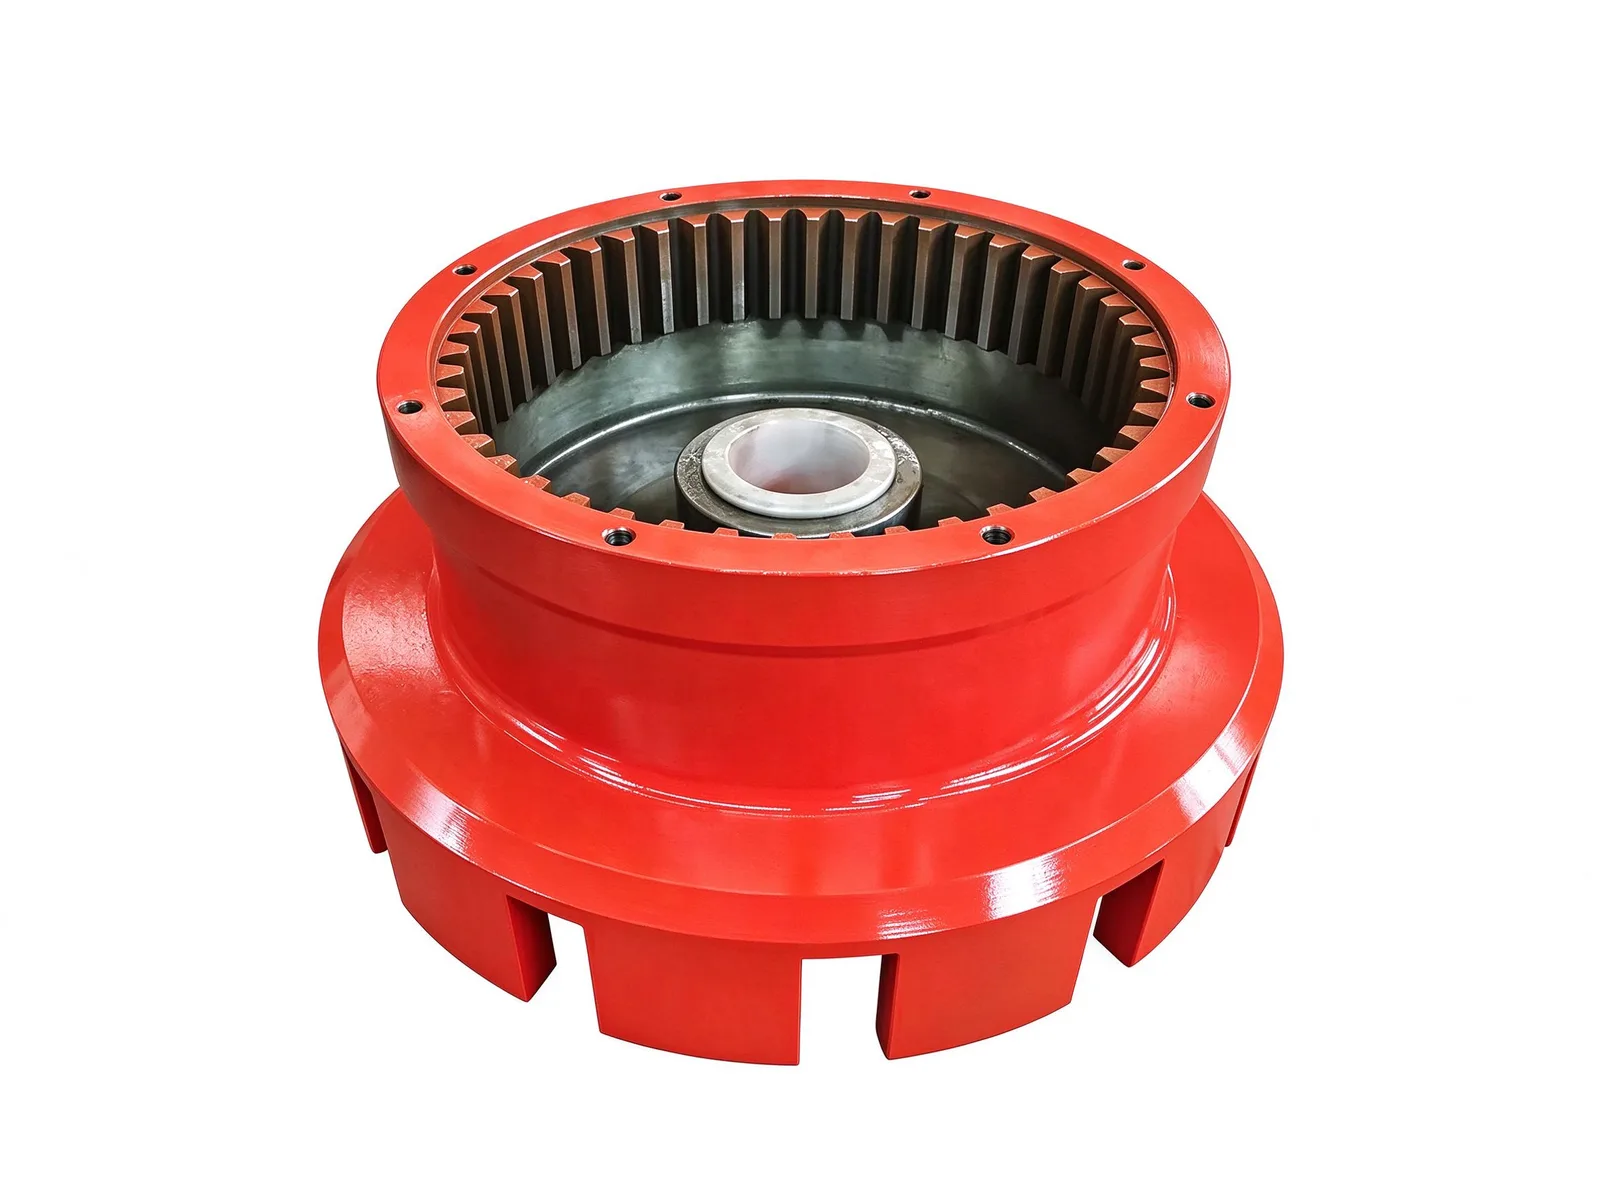
Зубчатый венец, посадочное место под подшипник и монтажный фланец образуют единый литой корпус. Центральное отверстие под подшипник воспринимает опорный подшипник напрямую и центрирует водило или выходной вал, поэтому отдельный корпус больше не нужен, а осевая длина передачи сокращается.
Радиальные упоры на нижней поверхности входят в ответные пазы корпуса оборудования и предотвращают проворот венца под действием реактивного момента. Болты через верхний фланец фиксируют его в осевом направлении и несут концевое уплотнение. Сборки такого типа обычно применяются в планетарных редукторах, приводах поворота, приводах хода, шахтных подъёмных машинах и металлургических наклоняющих механизмах.
Материалы и термическая обработка
Стандартные марки — 42CrMo и ZG35CrMo, а заготовки в зависимости от размера и количества могут быть литыми, коваными или в виде раскатанных колец. Нормализация и закалка с отпуском выполняются на собственном производстве для повышения прочности и ударной вязкости перед нарезанием зубьев.
Контроль, изготовление по заказу и поставка
Контроль шага, биения, твёрдости и ультразвуковой контроль выполняются на собственном производстве; протоколы размеров, формы и расположения, UT и MT предоставляются по запросу. Типовой срок изготовления — 8–12 недель после согласования чертежа.
Модуль, число зубьев, степень точности, диаметр отверстия и положение упоров обрабатываются по чертежу заказчика, а профиль зубьев подбирается под сопрягаемые солнечную шестерню и сателлиты.
Характеристики
- Материал
- 42CrMo / ZG35CrMo
- Тип заготовки
- Легированная стальная отливка (опционально поковка или раскатанное кольцо)
- Термическая обработка
- Нормализация + закалка и отпуск; индукционная закалка поверхности зубьев
- Профиль зуба
- Эвольвентная внутренняя прямозубая шестерня (прямые зубья)
Частые вопросы
- Можно изготовить деталь по моему чертежу?
- Да. Каждая деталь считается по чертежу. Пришлите файл PDF, DWG, DXF, STEP или IGES с материалом, количеством и требованиями к контролю — ответим в течение одного рабочего дня.
- Как определяются материал и термообработка?
- По вашему чертежу. В таблице характеристик указан диапазон, обычный для этого типа деталей; окончательные материал и термообработку подтверждаем при расчёте.
- Какие сроки и какой контроль предусмотрены?
- Срок фиксируем в предложении: он зависит от материала, размеров, количества и объёма контроля. Протоколы проверки материала, межоперационного и финального контроля хранятся вместе с деталью; дополнительные требования согласуем до производства.
- Как упаковываете деталь на экспорт?
- Экспортные детали проходят антикоррозионную обработку и упаковываются под способ перевозки и страну назначения, согласованные в предложении; точки строповки и маркировку согласуем до отгрузки.
Каждая деталь рассчитывается по конкретному чертежу, а не по диапазону размеров. Пришлите чертёж — ответим технологией, сроком и допуском, который можем обеспечить.
Рассчитать эту деталь