
Новости отрасли
Внутризаводская предварительная сборка разъёмного зубчатого венца и девятишаговый метод сборки
Сложность больших разъёмных зубчатых венцов не в обработке отдельных деталей, а в сборке четырёх сегментов обратно в цельное кольцо с точным совпадением зубьев и соосностью. Если оставить этот этап на заводе, на площадке останутся только стяжка и повторные измерения.
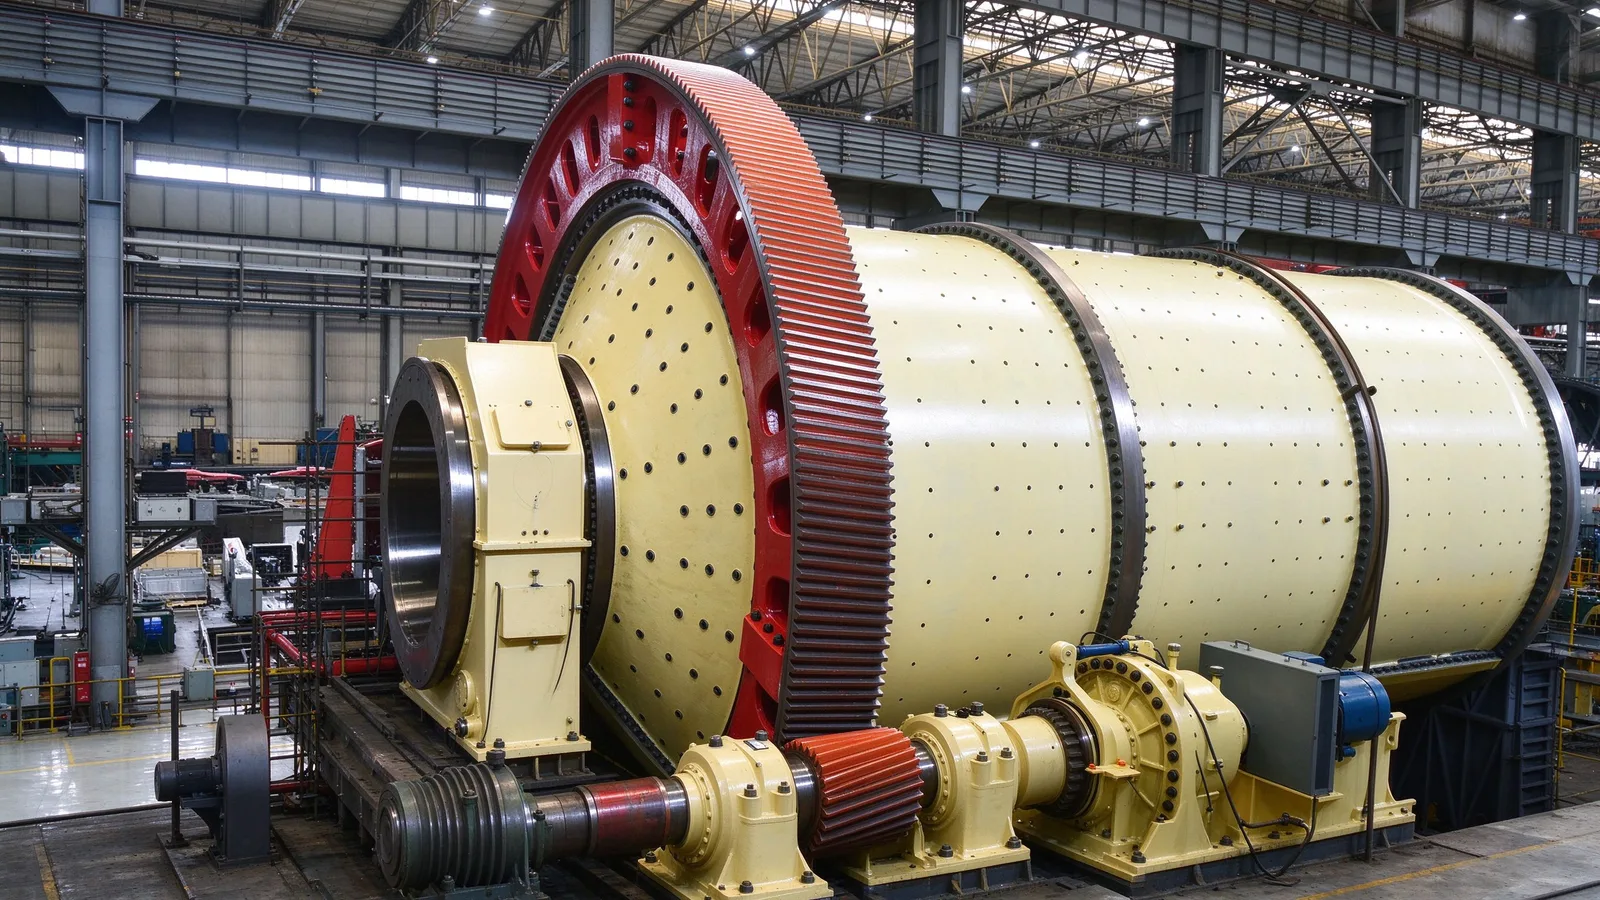
Почему разъёмный зубчатый венец нужно предварительно собирать на заводе
Большой зубчатый венец имеет четырёхсегментную конструкцию: сначала на заводе четыре сегмента собирают в два полувенца, по отдельности поднимают и скрепляют с барабаном, затем цельное кольцо собирают в полное большое зубчатое колесо и выставляют соосность с барабаном.
Предварительная сборка и пробный пуск на заводе означают, что совпадение зубьев, соосность и совмещение отверстий под болты проверены до отгрузки; объём монтажных работ у заказчика меньше, а риск переделок ниже.
Последовательность девятишагового метода сборки
Размещение подъёмных устройств → сборка многосекционного барабана (фиксация по торцевым буртикам и затяжка соединительных болтов) → сборка разъёмного зубчатого венца → подъём барабана → стяжка торцевой крышки и полого вала → сборка подшипниковых опор → поочерёдное опускание узла барабана → монтаж большого зубчатого колеса → монтаж принадлежностей и пробный пуск.
После каждого шага сначала выполняют измерения, затем переходят к следующему; соосность полых валов с обоих концов проверяют лазерным трекером, подшипниковые опоры также выставляют по высоте и соосности с помощью лазерного трекера.
Синхронный подъём и опускание: монтаж без крупного грузоподъёмного оборудования
С помощью синхронных подъёмных устройств в сочетании с квадратными коробами, квадратными подставками и подкладными плитами, укладываемыми послойно поочерёдно, барабан целиком «опускают» на подшипниковые опоры, благодаря чему требования к грузоподъёмности снижаются; это также подходит для монтажа на площадке заказчика без крупного грузоподъёмного оборудования. Перед каждым шагом опускания промывают подшипниковые опоры, чтобы предотвратить задиры медных вкладышей; при зазоре между шейкой полого вала и медным вкладышем 5 мм промывку выполняют повторно. Для справки о возможностях компании: максимальный наружный диаметр обрабатываемых зубчатых колёс — Ø10 000 мм, максимальный модуль — в пределах M60.
В этих заметках — процессы, которые мы действительно выполняем. Если нужно рассчитать деталь, пришлите чертёж: ответим технологией, сроком и допуском.
Отправить чертёж и получить расчёт